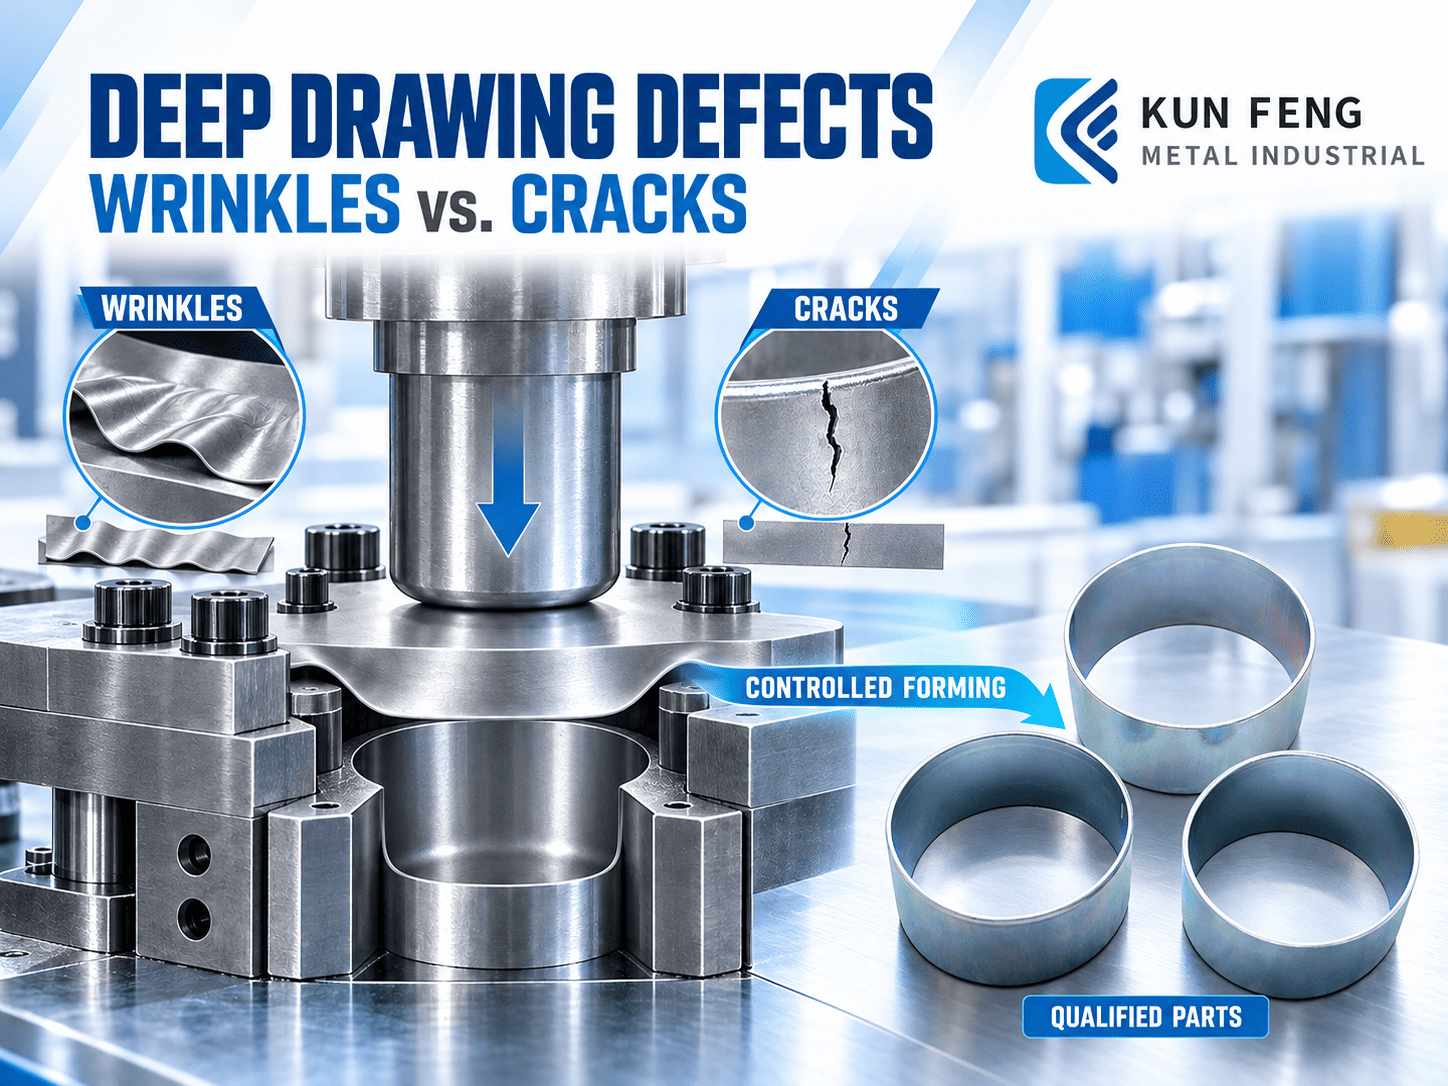
Beim Tiefziehen wird ein flacher Blechzuschnitt mithilfe eines Stempels und einer Matrize in ein becher-, kasten- oder anderes dreidimensionales Bauteil umgewandelt. Während des Umformprozesses muss das Material kontrolliert in die Matrize fließen. Bei instabilem Materialfluss können Falten entstehen; wird das Blech über seine Umformbarkeit hinaus gedehnt, können Materialausdünnungen und Risse auftreten.
Diese Defekte werden selten durch eine einzige Einstellung verursacht. Materialeigenschaften, Blechdicke, Teilegeometrie, Werkzeugradien, Spiel, Niederhalterkraft, Schmierung und die Anzahl der Umformstufen beeinflussen das Ergebnis.
Bei KUN FENG METAL INDUSTRIAL CO., LTD. berücksichtigen wir diese Faktoren bei der Werkzeugentwicklung und Produktionsplanung. Unser Ziel ist es nicht nur, ein akzeptables Muster herzustellen, sondern reproduzierbare Umformbedingungen für die Serienfertigung von Blechumformung zu etablieren.
1. Warum entstehen beim Tiefziehen Falten und Risse?
Beim Tiefziehen zieht der Stempel den Rohling in die Matrize, während sich Material vom Flansch nach innen bewegt. Der Flansch ist radialen Zugspannungen und Umfangsdruckspannungen ausgesetzt, wenn das Material in Richtung des Matrizenhohlraums fließt. Die Umfangsdruckspannung kann zum Ausbeulen und zur Faltenbildung des Flansches führen, während Zugspannungen in den Wand- und Radiusbereichen zu Materialausdünnungen und Rissbildung beitragen können.
Faltenbildung tritt im Allgemeinen auf, wenn Druckspannungen dazu führen, dass ein unzureichend eingespannter Bereich des Blechs ausbeult. Sie beginnt üblicherweise im Flanschbereich und kann sich mit fortschreitender Schalung in die Wand ausbreiten.
Rissbildung tritt auf, wenn sich Zugspannungen lokal konzentrieren und die Umformbarkeit des Materials überschreiten. Häufige Risikobereiche sind der Stempelradius, der Matrizenradius, die Übergänge zwischen den Seitenwänden und die Ecken von kastenförmigen Bauteilen.
Faltenbildung und Rissbildung sind daher zwei unterschiedliche Folgen unkontrollierten Materialflusses. Eine Erhöhung der Niederhalterkraft kann Faltenbildung zwar unterdrücken, jedoch kann eine zu starke Einspannung auch das Risiko von Materialausdünnung und Brüchen erhöhen.
| Zustand | Faltenbildung | Knacken |
|---|---|---|
| Grundmechanismus | Knicken unter Druckspannung | Versagen unter übermäßiger Zugbeanspruchung |
| Gemeinsame Standorte | Flansch, obere Wand, Übergänge | Stanzradius, Seitenwand, Ecken |
| Typische Sorge | Das Material tritt zu ungehindert oder ungleichmäßig in die Düse ein. | Der Materialfluss ist zu eingeschränkt oder die Spannung zu konzentriert |
| Technisches Ziel | Stabilisieren Sie den Materialfluss nach innen. | Lokale Dehnung und Ausdünnung reduzieren |
Wichtigste Erkenntnisse
- Faltenbildung steht im Allgemeinen im Zusammenhang mit Umfangsdruckspannungen und instabilem Materialfluss.
- Rissbildung steht im Allgemeinen im Zusammenhang mit übermäßiger Zugspannung oder lokaler Ausdünnung.
- Der gesamte Formgebungsprozess sollte überprüft werden, bevor eine einzelne Einstellung geändert wird.
2. Wie sich die Umformbarkeit des Materials und die Blechdicke auf das Ergebnis auswirken
Die Auswahl eines Werkstoffs für das Tiefziehen sollte nicht allein auf der allgemeinen Legierungsfamilie oder der nominellen Festigkeit basieren. Die genaue Güte und die mechanischen Eigenschaften beeinflussen, wie viel Verformung das Blech aushält, bevor es einschnürt, reißt oder instabil wird.
Wichtige Eigenschaften sind Duktilität, Fließverhalten, Zugfestigkeit, Kaltverfestigung und plastische Anisotropie. Walzblech verformt sich möglicherweise nicht in alle Richtungen gleichmäßig. Dieses richtungsabhängige Verhalten kann zu ungleichmäßiger Randhöhe, dem sogenannten Ausfransen, führen und die Materialverteilung um das Bauteil beeinflussen.
Die Blechdicke beeinflusst auch das Umformverhalten. Dünnere Bleche neigen im Allgemeinen stärker zu Beulen und lokaler Materialausdünnung. Bei gleichem Material und vergleichbarer Geometrie erfordert ein dickeres Blech in der Regel eine höhere Umformkraft und entsprechend größere Werkzeugkapazitäten. Abweichungen innerhalb der vorgegebenen Dickentoleranz können zudem Reibung, Spiel und Materialfluss während der Produktion verändern.
Die Stanzkapazitäten von KUN FENG umfassen gängige Werkstoffe wie Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Kupferlegierungen. Dies bedeutet jedoch nicht, dass jede Werkstoffgüte oder -dicke automatisch für das Tiefziehen geeignet ist. Die Machbarkeit muss anhand der tatsächlichen Werkstoffspezifikation, der Teilegeometrie und der Produktionsanforderungen geprüft werden.
Wichtigste Erkenntnisse
- Geben Sie die vollständige Materialgüte, die mechanischen Anforderungen und die Blechdicke an.
- Berücksichtigen Sie die Abrollrichtung und die Anisotropie, wenn die Felgenhöhe oder das Aussehen wichtig sind.
- Die Machbarkeit sollte anhand des tatsächlich für die Produktion vorgesehenen Materials geprüft werden.
Externe Referenz: WorldAutoSteel – Anwendungsrichtlinien für hochfesten Stahl
3. Teiletiefe, Verhältnis von Rohlings- zu Stempeldurchmesser und Umformstufen
Die Tiefe des Bauteils allein bestimmt nicht den Schwierigkeitsgrad des Tiefziehens. Ingenieure müssen auch den Bauteildurchmesser bzw. die Bauteilbreite, die Ausgangsrohlinggröße, die Materialeigenschaften, die Blechdicke, die Eckgeometrie und die in die Matrize fließende Materialmenge berücksichtigen.
Bei einem zylindrischen Becher wird das Verhältnis von Rohlings- zu Stempeldurchmesser üblicherweise wie folgt ausgedrückt:
Ein höheres Verhältnis von Blech- zu Stempeldurchmesser deutet im Allgemeinen auf einen anspruchsvolleren Ziehprozess hin. Es sollte jedoch nicht als universeller Grenzwert für Bestanden/Nichtbestanden betrachtet werden, da die praktische Umformgrenze auch von der Werkstoffgüte, der Materialstärke, den Werkzeugradien, der Reibung, den Bedingungen des Niederhalters und der Prozesssteuerung abhängt.
Kastenförmige und unregelmäßige Bauteile erfordern besondere Aufmerksamkeit. Anders als bei einer runden Schale fließt das Material an ihrem Umfang nicht gleichmäßig. Gerade Wände, Ecken und Übergänge erfahren unterschiedliche Belastungspfade, was zu lokalen Falten- oder Rissbildungen führen kann.
Lässt sich die gewünschte Form nicht zuverlässig in einem Arbeitsgang erzielen, können mehrere Zieh- oder Nachziehvorgänge erforderlich sein. Die Aufteilung der Verformung auf mehrere Schritte verbessert die Materialverteilung und reduziert die Belastung während eines einzelnen Arbeitsgangs. Je nach gewünschter Endgeometrie können außerdem Beschnitt, Nachbearbeitung oder Maßkalibrierung durchgeführt werden.
Bei KUN FENG bewerten wir Werkzeugkonzepte und Prozessabläufe anhand der Bauteilstruktur, des Materialverhaltens, des Produktionsvolumens und der Qualitätsanforderungen. Ziehvorgänge können je nach Projekt in einen geeigneten Einzel-, Transfer-, Folge- oder kombinierten Fertigungsprozess integriert werden.
Wichtigste Erkenntnisse
- Bewerten Sie die Teiletiefe zusammen mit der Rohlingsgröße und den Teileabmessungen.
- Unregelmäßige und kastenförmige Teile erfordern eine sorgfältige Steuerung des ungleichmäßigen Materialflusses.
- Bei komplexen Geometrien können mehrere Umformstufen anstelle eines einzigen Tiefziehvorgangs erforderlich sein.
Externe Referenz: NIST – Zweistufiges Umformen: Experimentelle und FE-Analyse
4. Stempelradius, Matrizenradius und Werkzeugspielraum
Beim Tiefziehen biegt und streckt sich das Blech beim Durchlauf über das Werkzeug. Stempelradius, Matrizenradius und Spiel haben daher einen direkten Einfluss auf Umformkraft, Materialfluss, Materialausdünnung und Oberflächenqualität.
Der Eintrittsradius der Matrize steuert den Materialfluss vom Flansch in den Formhohlraum. Ist dieser Radius zu klein, erhöht sich der Widerstand beim Richtungswechsel des Blechs, was die Umformkraft steigern und das Risiko von Oberflächenbeschädigungen, lokaler Materialausdünnung oder Bruch erhöhen kann.
Der Stempelradius beeinflusst die Spannungsverteilung zwischen Boden und Wand des Bauteils. Ein zu kleiner Stempelradius kann die Spannung auf einen kleinen Bereich konzentrieren und so die Wahrscheinlichkeit von Materialausdünnung und Rissbildung erhöhen. Ein zu großer Radius kann jedoch die erforderliche Geometrie beeinträchtigen oder die Kontrolle über den Materialfluss verringern.
Der Werkzeugspielraum sollte der Materialstärke und der Umformfolge angepasst sein. Zu geringer Spielraum kann die Materialbewegung behindern und die Reibung erhöhen. Zu großer Spielraum kann die Maßhaltigkeit beeinträchtigen oder zu instabilen Wandverhältnissen beitragen.
Der Zustand der Werkzeuge sollte auch während der Produktion überwacht werden. Verschleiß, Oberflächenbeschädigungen, Verunreinigungen oder Fehlausrichtungen können Reibung und Materialfluss verändern, selbst wenn die ursprüngliche Werkzeugkonstruktion angemessen war.
Wichtigste Erkenntnisse
- Den Stempelradius und den Matrizenradius separat auswerten.
- Passen Sie den Werkzeugspielraum an die Materialstärke und die Umformungsanforderungen an.
- Berücksichtigen Sie bei der Untersuchung wiederkehrender Fehler auch den Werkzeugverschleiß, die Ausrichtung und den Oberflächenzustand.
5. Niederhalterkraft und Schmierbedingungen
Der Niederhalter steuert den Materialfluss vom Flansch in die Matrize. Bei unzureichender Fixierung kann die Druckspannung zum Ausknicken des Flansches führen. Bei zu starker Fixierung fließt das Material möglicherweise nicht frei genug nach innen, was die Ziehkraft erhöht und zu Materialausdünnung und Rissbildung führen kann.
Der Niederhalterdruck kann nicht isoliert betrachtet werden. Die erforderlichen Bedingungen hängen auch von der Kontaktfläche, der Rohlingsform, der Materialstärke, der Werkzeuggeometrie, der Ziehsickenanordnung und dem Presssystem ab.
Schmierung reduziert die Reibung an den Kontaktflächen zwischen Rohling, Niederhalter, Stempel und Matrize. Ein geeignetes Schmiermittel kann Fressen, Oberflächenbeschädigungen und unnötigen Umformwiderstand verringern. Es trägt außerdem dazu bei, über wiederholte Produktionszyklen hinweg gleichmäßigere Umformbedingungen zu gewährleisten.
Mehr Schmierstoff ist jedoch nicht immer besser. Übermäßige oder ungleichmäßig verteilte Schmierung kann die Reibung in Bereichen, in denen eine kontrollierte Fixierung erforderlich ist, verringern und dadurch das Risiko von Faltenbildung erhöhen. Unzureichende Schmierung kann Bereiche mit hoher Reibung erzeugen, die zu Kratzern, Materialabtrag, Materialausdünnung oder Rissbildung beitragen.
Bei der Auswahl des Schmierstoffs sollten auch die Materialverträglichkeit, die Anforderungen an die Oberflächenbeschaffenheit, die Reinigung und nachfolgende Arbeitsgänge wie Galvanisieren, Beschichten, Schweißen oder Montieren berücksichtigt werden.
Wichtigste Erkenntnisse
- Unzureichende Blankfixierung kann das Risiko von Faltenbildung erhöhen.
- Übermäßige Einspannung kann das Risiko von Materialausdünnung und Rissbildung erhöhen.
- Die Schmierung muss ein Gleichgewicht zwischen Umformleistung, Oberflächenbeschaffenheit und Anforderungen an nachgelagerte Prozesse herstellen.
Externe Referenz: AHSS-Leitlinien – Strategien und Lösungen entwickeln
6. Was Käufer vor der Werkzeugentwicklung bestätigen sollten
Viele Risiken beim Tiefziehen lassen sich bereits vor der endgültigen Werkzeugauslegung identifizieren. Eine Zeichnung des fertigen Teils ist ein wichtiger Ausgangspunkt, enthält aber möglicherweise nicht alle Informationen, die für die Planung eines wiederholbaren Blechstanzprozesses erforderlich sind.
Für eine erste technische Prüfung sollten Käufer Folgendes bereitstellen:
- 2D-Zeichnungen und 3D-Modelle
- Vollständige Materialgüte und anwendbare Norm
- Nennblechdicke und zulässige Dickenabweichung
- Kritische Abmessungen und Toleranzen
- Bauteiltiefe, Eckradien und Übergangsgeometrie
- Oberflächenbereiche, in denen Ausdünnung, Werkzeugspuren oder Verformung eingeschränkt sind
- Anforderungen an Oberflächenbehandlung und Erscheinungsbild
- Funktionale und Montageanforderungen
- Geschätzter Jahresbedarf und Chargenmenge
- Prüf- oder Dokumentationsanforderungen
- Nachgelagerte Schweiß-, Beschichtungs-, Galvanisierungs-, Bearbeitungs- oder Montageanforderungen
Nicht jede Dimension erfordert die gleiche Kontrollstufe. Die Identifizierung funktionskritischer Dimensionen ermöglicht es, den Werkzeug- und Prüfplan auf Merkmale zu konzentrieren, die Passung, Abdichtung, Ausrichtung, Festigkeit oder Montage beeinflussen.
Bei KUN FENG beteiligen wir uns an der frühen technischen Planung von OEM-Stanzprojekten. Unsere Prüfung berücksichtigt Materialeigenschaften, Prozessablauf, Werkzeuganforderungen, kritische Abmessungen, Produktionsvolumen und den Bedarf an Folgeprozessen.
Bei Bedarf liefern wir im Rahmen des Fertigungsprojekts Empfehlungen zur fertigungsgerechten Konstruktion. Die technische Bewertung und die Werkzeugentwicklung sind in den Gesamtproduktionsplan integriert, um einen reibungslosen Übergang von der Werkzeugerprobung zur Serienproduktion zu gewährleisten.
Wichtigste Erkenntnisse
- Material-, Geometrie-, Toleranz-, Oberflächen- und Volumenanforderungen sollten frühzeitig mitgeteilt werden.
- Die Abmessungen und Oberflächen, die die Funktion des Bauteils beeinflussen, müssen klar identifiziert werden.
- Überprüfen Sie die nachgelagerten Prozesse, bevor die Werkzeugkonstruktion endgültig festgelegt wird.
7. Häufig gestellte Fragen: Tiefziehen und Blechstanzen
Worin besteht der Unterschied zwischen Faltenbildung und Rissbildung beim Tiefziehen?
Faltenbildung ist im Allgemeinen ein Knickproblem, das durch instabiles, kompressives Materialfließen verursacht wird. Rissbildung ist ein Zugversagen, das auftritt, wenn ein lokaler Bereich über die Umformbarkeit des Materials hinaus gedehnt wird. Da sich die Mechanismen unterscheiden, kann dieselbe Prozessanpassung nicht beide Defekte beheben.
Kann eine Erhöhung der Niederhalterkraft Faltenbildung beseitigen?
Dies kann zwar die Faltenbildung am Flansch reduzieren, jedoch kann übermäßiger Druck den Materialfluss behindern und zu Materialausdünnungen oder Rissen führen. Die Einstellungen des Niederhalters müssen auf das Material, die Schmierung, die Geometrie des Rohlings, die Werkzeugradien und die erforderliche Ziehtiefe abgestimmt sein.
Ist ein tieferes Bauteil immer schwieriger herzustellen?
Nicht unbedingt. Der Schwierigkeitsgrad hängt vom Verhältnis zwischen Tiefe und Querschnittsabmessungen sowie von den Materialeigenschaften, der Wandstärke, der Eckgeometrie, der Rohlingsform und der Formfolge ab. Ein flacher Kasten mit engen Ecken kann schwieriger zu formen sein als eine tiefere, runde Schale mit günstiger Geometrie.
Lässt sich jeder Tiefziehvorgang in einem einzigen Arbeitsgang abschließen?
Nein. Einige Bauteile erfordern mehrere Zieh- oder Nachziehvorgänge, um die Verformung zu verteilen und einen kontrollierten Materialfluss zu gewährleisten. Die Anzahl der Vorgänge sollte durch eine technische Bewertung und Werkzeugentwicklung ermittelt werden.
Ist mehr Schmiermittel immer besser?
Nein. Schmierung reduziert zwar die Reibung, aber Tiefziehen erfordert dennoch eine kontrollierte Führung. Übermäßige, unzureichende oder ungleichmäßige Schmierung kann den Materialfluss beeinträchtigen und zu Qualitätsproblemen führen.
Welche Materialien kann KUN FENG verarbeiten?
Unsere allgemeinen Stanzmöglichkeiten umfassen Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Kupferlegierungen. Die Machbarkeit des Tiefziehens hängt von der jeweiligen Materialgüte, Dicke, Geometrie und den Produktionsbedingungen ab.
Welche Informationen sollte ich für eine Machbarkeitsstudie bereitstellen?
Bitte geben Sie die Teilezeichnung, die Material- und Dickenspezifikationen, die kritischen Toleranzen, die Oberflächenanforderungen, das Produktionsvolumen und die Anforderungen der nachgelagerten Prozesse an.
Bereiten Sie Ihr Tiefziehprojekt für die Produktion vor
Eine frühzeitige Überprüfung der Zeichnung, der Materialspezifikation, der kritischen Toleranzen, der Oberflächenanforderungen und des Produktionsvolumens hilft, potenzielle Umformrisiken zu erkennen, bevor die Werkzeuge endgültig festgelegt werden.
KUN FENG kombiniert Werkzeugentwicklung und präzise Blechumformung, um eine gleichbleibende Teilequalität in der Serienproduktion zu gewährleisten.
Wenn Sie ein becherförmiges, kastenförmiges oder ein anderes tiefgeformtes Bauteil entwickeln, senden Sie uns Ihre Zeichnungen und Produktionsanforderungen.
Kontaktieren Sie KUN FENG für eine Projektbewertung