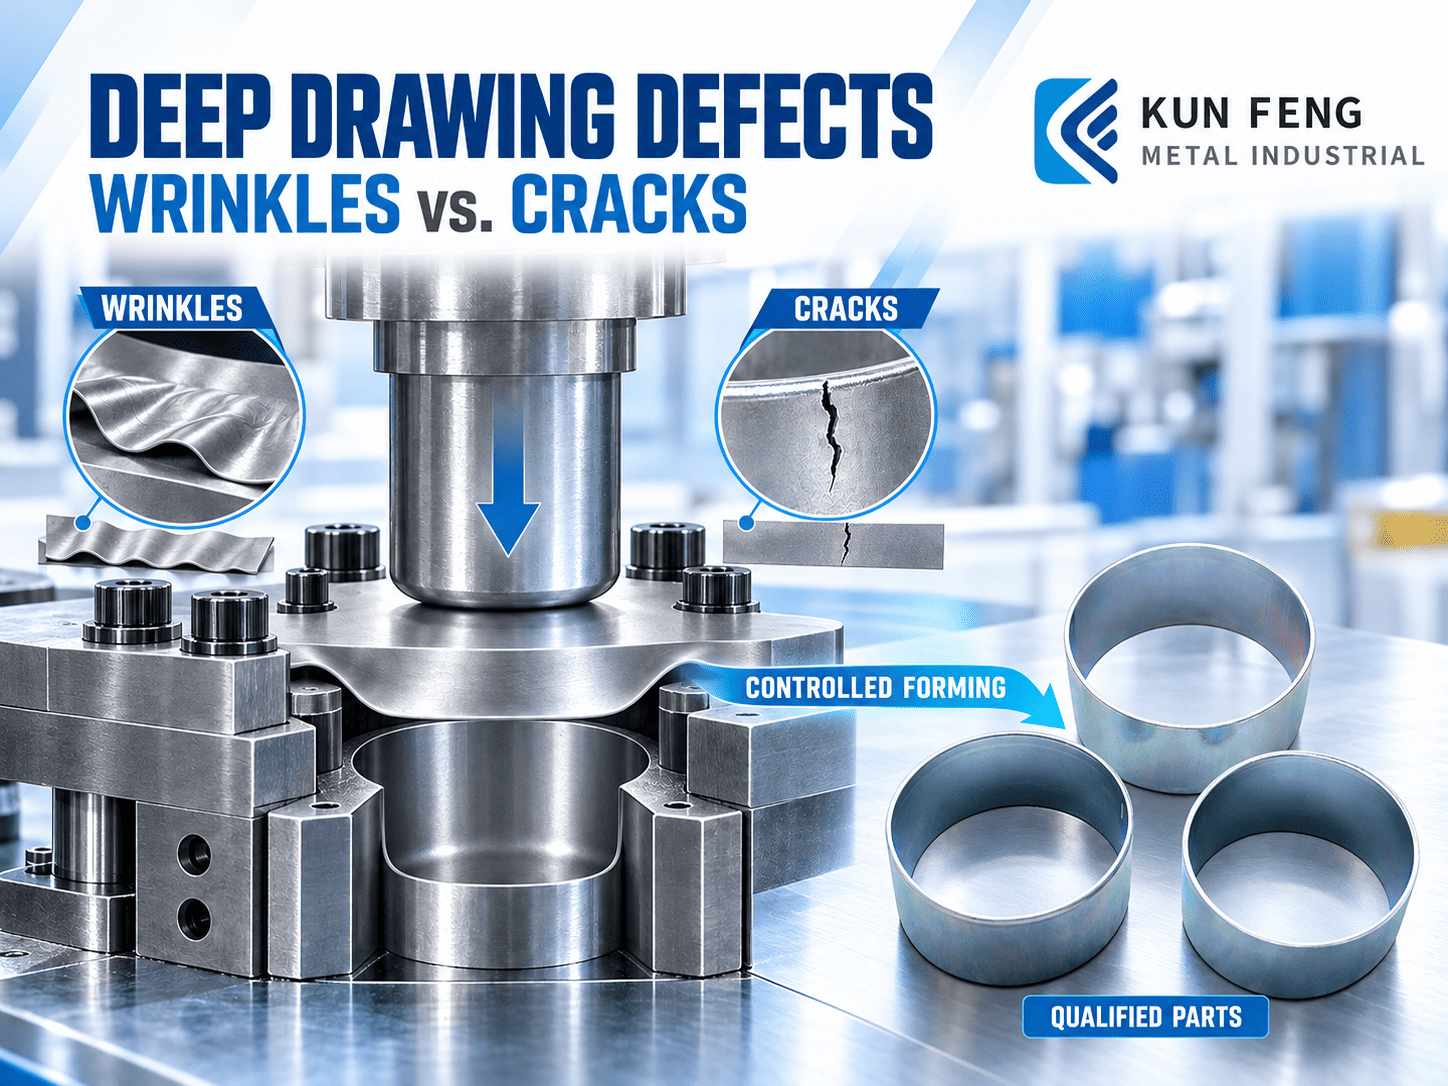
Глубокая вытяжка использует пуансон и матрицу для превращения плоской заготовки из листового металла в чашеобразную, коробчатую или другую трехмерную деталь. В процессе формования материал должен поступать в матрицу с контролируемой скоростью. Если этот поток становится нестабильным, могут образоваться складки; если лист растягивается сверх своих формовочных возможностей, может произойти истончение и образование трещин.
Эти дефекты редко вызваны только одной настройкой. На результат влияют свойства материала, толщина листа, геометрия детали, радиусы инструмента, зазор, усилие прижима заготовки, смазка и количество стадий формования.
В компании KUN FENG METAL INDUSTRIAL CO., LTD. мы учитываем эти факторы при разработке оснастки и планировании производства. Наша цель — не просто изготовить один приемлемый образец, а установить воспроизводимые условия формования для объемной штамповки листового металла .
1. Почему при глубокой вытяжке образуются складки и трещины?
В процессе глубокой вытяжки пуансон втягивает заготовку в матрицу, в то время как материал от фланца движется внутрь. Фланец подвергается радиальному растягивающему напряжению и окружному сжимающему напряжению по мере того, как материал движется к полости матрицы. Окружное сжимающее напряжение может привести к деформации фланца и образованию складок, в то время как растягивающее напряжение в стенках и радиусных областях может способствовать утонению и растрескиванию.
Образование складок обычно происходит, когда сжимающее напряжение вызывает деформацию недостаточно закрепленного участка листа. Чаще всего это начинается в фланце и может распространяться на стенку по мере продолжения формовки.
Растрескивание происходит, когда растягивающее напряжение концентрируется в локальной области и превышает формующую способность материала. К распространенным зонам риска относятся радиус пуансона, радиус матрицы, переходы боковых стенок и углы коробчатых деталей.
Таким образом, образование складок и трещин — это два разных результата неконтролируемого потока материала. Увеличение силы прижима заготовки может подавить образование складок, но чрезмерное ограничение может также увеличить риск утонения и разрушения.
| Состояние | Морщинистость | Взлом |
|---|---|---|
| Основной механизм | Прогиб под действием сжимающего напряжения | Разрушение при чрезмерном растяжении |
| Общие места | Фланец, верхняя стенка, переходы | Радиус пробивки, боковина, углы |
| Типичная проблема | Материал поступает в матрицу слишком свободно или неравномерно. | Поток материала слишком ограничен или деформация слишком сконцентрирована. |
| Инженерная цель | Стабилизация входящего потока материалов | Уменьшить локальное растяжение и истончение |
Основные выводы
- Образование складок, как правило, связано с окружным сжимающим напряжением и нестабильным течением материала.
- Образование трещин обычно связано с чрезмерным растягивающим напряжением или локальным утонением.
- Перед изменением отдельных настроек следует ознакомиться со всем процессом формования.
2. Как формуемость материала и толщина листа влияют на результат.
Выбор материала для глубокой вытяжки не должен основываться только на его общем семействе сплавов или номинальной прочности. Точный сорт и механические свойства влияют на то, какую деформацию может выдержать лист до образования шейки, растрескивания или потери устойчивости.
Важные характеристики включают пластичность, поведение при текучести, предел прочности на растяжение, реакцию упрочнения при деформации и пластическую анизотропию. Прокатанный листовой металл может деформироваться неравномерно во всех направлениях. Такое направленное поведение может приводить к неравномерной высоте кромки, обычно называемой «ушком», а также влиять на распределение материала по всей детали.
Толщина листа также влияет на характеристики формования. Более тонкий лист, как правило, более чувствителен к деформации и локальному утонению. Для одного и того же материала и сопоставимой геометрии более толстый лист обычно требует большей силы формования и, соответственно, большей производительности инструмента. Отклонения в пределах заданного допуска по толщине также могут изменять трение, зазор и поток материала во время производства.
Производственные возможности KUN FENG в области штамповки позволяют обрабатывать такие распространенные материалы, как углеродистая сталь, нержавеющая сталь, алюминий, медь и медные сплавы. Однако это не означает, что каждый сорт или толщина стали автоматически подходят для глубокой вытяжки. Возможность применения должна оцениваться в соответствии с фактическими техническими характеристиками материала, геометрией детали и производственными требованиями.
Основные выводы
- Укажите полный перечень материалов, механические требования и толщину листа.
- При определении высоты или внешнего вида обода следует учитывать направление качения и анизотропию.
- Подтвердите осуществимость, используя фактические материалы, запланированные для производства.
Внешний источник: WorldAutoSteel – Руководство по применению высокопрочной стали
3. Глубина детали, соотношение диаметра заготовки к диаметру пуансона и этапы формовки.
Сложность глубокой вытяжки определяется не только глубиной детали. Инженеры также должны учитывать диаметр или ширину детали, начальный размер заготовки, свойства материала, толщину листа, геометрию углов и количество материала, которое должно поступить в матрицу.
Для цилиндрической чашки отношение диаметра заготовки к диаметру пуансона обычно выражается следующим образом:
Более высокое соотношение диаметра заготовки к диаметру пуансона обычно указывает на более высокую сложность вытяжки. Однако это не следует рассматривать как универсальный критерий соответствия требованиям, поскольку практический предел формообразования также зависит от марки материала, толщины, радиуса инструмента, трения, условий прижима заготовки и контроля технологического процесса.
Компоненты коробчатой и неправильной формы требуют дополнительного внимания. В отличие от круглой чашки, материал не распределяется равномерно по их периметру. Прямые стенки, углы и переходы испытывают различные пути деформации, что может привести к образованию локальных складок или трещин.
Если требуемую форму невозможно надежно сформировать за одну операцию, может потребоваться несколько этапов вытяжки или перевытяжки. Разделение деформации на несколько этапов может улучшить распределение материала и уменьшить напряжение, возникающее во время любой отдельной операции. При необходимости, в зависимости от конечной геометрии, может также быть добавлена обрезка, повторная вытяжка или калибровка размеров.
В компании KUN FENG мы оцениваем концепции оснастки и последовательности технологических процессов в соответствии со структурой детали, свойствами материала, объемом производства и требованиями к качеству. Операции вытяжки могут быть включены в соответствующий одноэтапный, трансферный, прогрессивный или комбинированный производственный процесс в зависимости от проекта.
Основные выводы
- Оцените глубину детали вместе с размером заготовки и габаритами детали.
- Для деталей неправильной формы и коробчатой формы требуется тщательный контроль неравномерного потока материала.
- Для сложных геометрических форм может потребоваться несколько этапов формования, а не одна глубокая вытяжка.
Внешняя ссылка: NIST – Двухэтапное формование: экспериментальный и конечно-элементный анализ
4. Радиус пуансона, радиус матрицы и зазор инструмента.
В процессе глубокой вытяжки лист изгибается и распрямляется при прохождении над инструментом. Таким образом, радиус пуансона, радиус матрицы и зазор оказывают прямое влияние на усилие формования, поток материала, утонение и качество поверхности.
Радиус вхождения матрицы определяет, как материал перемещается от фланца в полость. Если этот радиус слишком мал, сопротивление увеличивается по мере изменения направления листа, что может повысить усилие формования и увеличить риск повреждения поверхности, локального утонения или разрушения.
Радиус пуансона влияет на распределение деформации между дном и стенкой детали. Большой радиус пуансона может концентрировать деформацию в небольшой области, увеличивая вероятность утонения и растрескивания. Однако чрезмерно большой радиус может противоречить требуемой геометрии или снижать контроль над потоком материала.
Зазор между инструментом и поверхностью должен соответствовать толщине материала и последовательности формования. Недостаточный зазор может ограничивать перемещение материала и увеличивать трение. Чрезмерный зазор может снизить точность размеров или способствовать нестабильности стенки.
Состояние инструмента также следует контролировать в процессе производства. Износ, повреждение поверхности, загрязнение или смещение могут изменить трение и поток материала, даже если первоначальная конструкция инструмента была подходящей.
Основные выводы
- Оцените радиус пуансона и радиус матрицы отдельно.
- Согласуйте зазор между инструментом и материалом с толщиной материала и требованиями к формовке.
- При исследовании повторяющихся дефектов следует учитывать износ инструмента, выравнивание и состояние поверхности.
5. Усилие прижима заготовки и условия смазки.
Прижимное устройство контролирует перемещение материала от фланца к матрице. При недостаточном удержании материала сжимающее напряжение может привести к деформации фланца. При чрезмерном удержании материала поток может быть недостаточно свободным, что увеличивает усилие вытяжки, истончение и риск растрескивания.
Давление прижимной силы заготовки нельзя оценить изолированно. Необходимые условия также зависят от площади контакта, формы заготовки, толщины материала, геометрии инструмента, расположения вытяжного валика и системы прессования.
Смазка регулирует трение в местах соприкосновения заготовки, прижимного устройства, пуансона и матрицы. Подходящая смазка может уменьшить заедание, повреждение поверхности и излишнее сопротивление формованию. Она также может помочь поддерживать более стабильные условия формования в течение многократных производственных циклов.
Однако, чем больше смазки, тем не менее, не всегда лучше. Избыточное или неравномерное распределение смазки может снизить трение в местах, где требуется контролируемое ограничение, потенциально увеличивая риск образования складок. Недостаточное количество смазки может создавать зоны с высоким трением, которые способствуют появлению царапин, слипанию материала, истончению или растрескиванию.
При выборе смазки следует также учитывать совместимость материалов, требования к качеству обработанной поверхности, необходимость очистки, а также последующие операции, такие как гальваническое покрытие, нанесение покрытий, сварка или сборка.
Основные выводы
- Недостаточная фиксация заготовки может увеличить риск образования складок.
- Чрезмерное ограничение деформаций может увеличить риск истончения и растрескивания.
- Необходимо найти баланс между эффективностью формования и требованиями к поверхности, а также к последующим технологическим процессам, связанным со смазкой.
Внешний источник: Руководство AHSS – Стратегии формирования и решения проблем.
6. Что покупатели должны уточнить перед разработкой инструмента
Многие риски, связанные с глубокой вытяжкой, можно выявить до окончательного утверждения оснастки. Чертеж готовой детали является важной отправной точкой, но он может не содержать всей информации, необходимой для планирования повторяемого процесса штамповки листового металла.
Для проведения первоначальной технической экспертизы покупатели должны предоставить следующие документы:
- 2D-чертежи и 3D-модели
- Полный перечень характеристик материала и применимые стандарты.
- Номинальная толщина листа и допустимое отклонение толщины
- Критические размеры и допуски
- Глубина детали, радиусы углов и геометрия перехода
- Участки поверхности, где ограничено истончение, следы от инструментов или деформация.
- Требования к обработке поверхности и внешнему виду
- Функциональные и сборочные требования
- Оценочный годовой спрос и объем партии
- Требования к проверке или документации
- Потребности в сварке, нанесении покрытий, гальванизации, механической обработке или сборке на последующих этапах производства.
Не каждый параметр требует одинакового уровня контроля. Выявление критически важных с функциональной точки зрения размеров позволяет плану оснастки и контроля сосредоточиться на характеристиках, влияющих на посадку, герметичность, выравнивание, прочность или сборку.
В компании KUN FENG мы участвуем в раннем инженерном планировании проектов штамповки для OEM-производителей. В ходе анализа мы учитываем характеристики материалов, последовательность технологических процессов, требования к оснастке, критические размеры, объемы производства и потребности в вторичной обработке.
При необходимости мы предоставляем рекомендации по проектированию с учетом технологичности производства в рамках производственного проекта. Инженерная оценка и разработка оснастки интегрированы в общий производственный план для обеспечения надежного перехода от испытания оснастки к серийному производству.
Основные выводы
- Заранее укажите требования к материалу, геометрии, допускам, поверхности и объему.
- Чётко обозначьте размеры и поверхности, влияющие на функциональность детали.
- Перед окончательным проектированием оснастки необходимо провести анализ последующих производственных процессов.
7. Часто задаваемые вопросы: Глубокая вытяжка и штамповка листового металла
В чём разница между образованием складок и трещин при глубокой вытяжке?
Образование складок обычно представляет собой проблему деформации, вызванную нестабильным сжимающим течением материала. Растрескивание — это разрушение при растяжении, которое происходит, когда локализованный участок растягивается за пределы формообразующей способности материала. Поскольку механизмы этих дефектов различаются, одна и та же корректировка процесса может не устранить оба дефекта.
Может ли увеличение усилия прижима заготовки устранить складки?
Это может помочь контролировать образование складок на фланце, но чрезмерное усилие может ограничить поток материала и усилить его истончение или растрескивание. Условия прижима заготовки должны быть сбалансированы с материалом, смазкой, геометрией заготовки, радиусами инструмента и требуемой глубиной вытяжки.
Всегда ли изготовление более глубокой детали сложнее?
Не обязательно. Сложность зависит от соотношения глубины и размеров поперечного сечения, а также от свойств материала, толщины, геометрии углов, конструкции заготовки и последовательности формовки. Неглубокая коробка с крутыми углами может быть сложнее в формовке, чем более глубокая круглая чашка с благоприятной геометрией.
Можно ли выполнить все этапы глубокой вытяжки за одну операцию?
Нет. Для некоторых компонентов требуется несколько этапов вытяжки или перевытяжки, чтобы распределить деформацию и обеспечить контролируемый поток материала. Количество этапов должно определяться на основе инженерной оценки и разработки оснастки.
Всегда ли чем больше смазки, тем лучше?
Нет. Смазка снижает трение, но глубокая вытяжка все равно требует контролируемого ограничения движения. Избыточная, недостаточная или непостоянная смазка может изменить текучесть материала и вызвать проблемы с качеством.
Какие материалы может обрабатывать компания KUN FENG?
Наши возможности в области штамповки охватывают углеродистую сталь, нержавеющую сталь, алюминий, медь и медные сплавы. Возможность глубокой вытяжки зависит от конкретной марки материала, толщины, геометрии и производственных условий.
Какую информацию мне следует предоставить для проведения анализа целесообразности?
Предоставьте чертеж детали, спецификации материала и толщины, критические допуски, требования к поверхности, объем производства и потребности последующих технологических процессов.
Подготовьте свой проект глубокой прорисовки к производству.
Предварительный анализ чертежа, спецификации материалов, критических допусков, требований к поверхности и объема производства помогает выявить потенциальные риски формования до окончательного утверждения оснастки.
Компания KUN FENG сочетает разработку оснастки и высокоточную штамповку листового металла для обеспечения стабильного качества деталей в серийном производстве.
Если вы разрабатываете деталь чашеобразной, коробчатой или иной формы, изготовленную методом глубокой формовки, пришлите нам ваши чертежи и производственные требования.
Свяжитесь с KUN FENG для оценки проекта