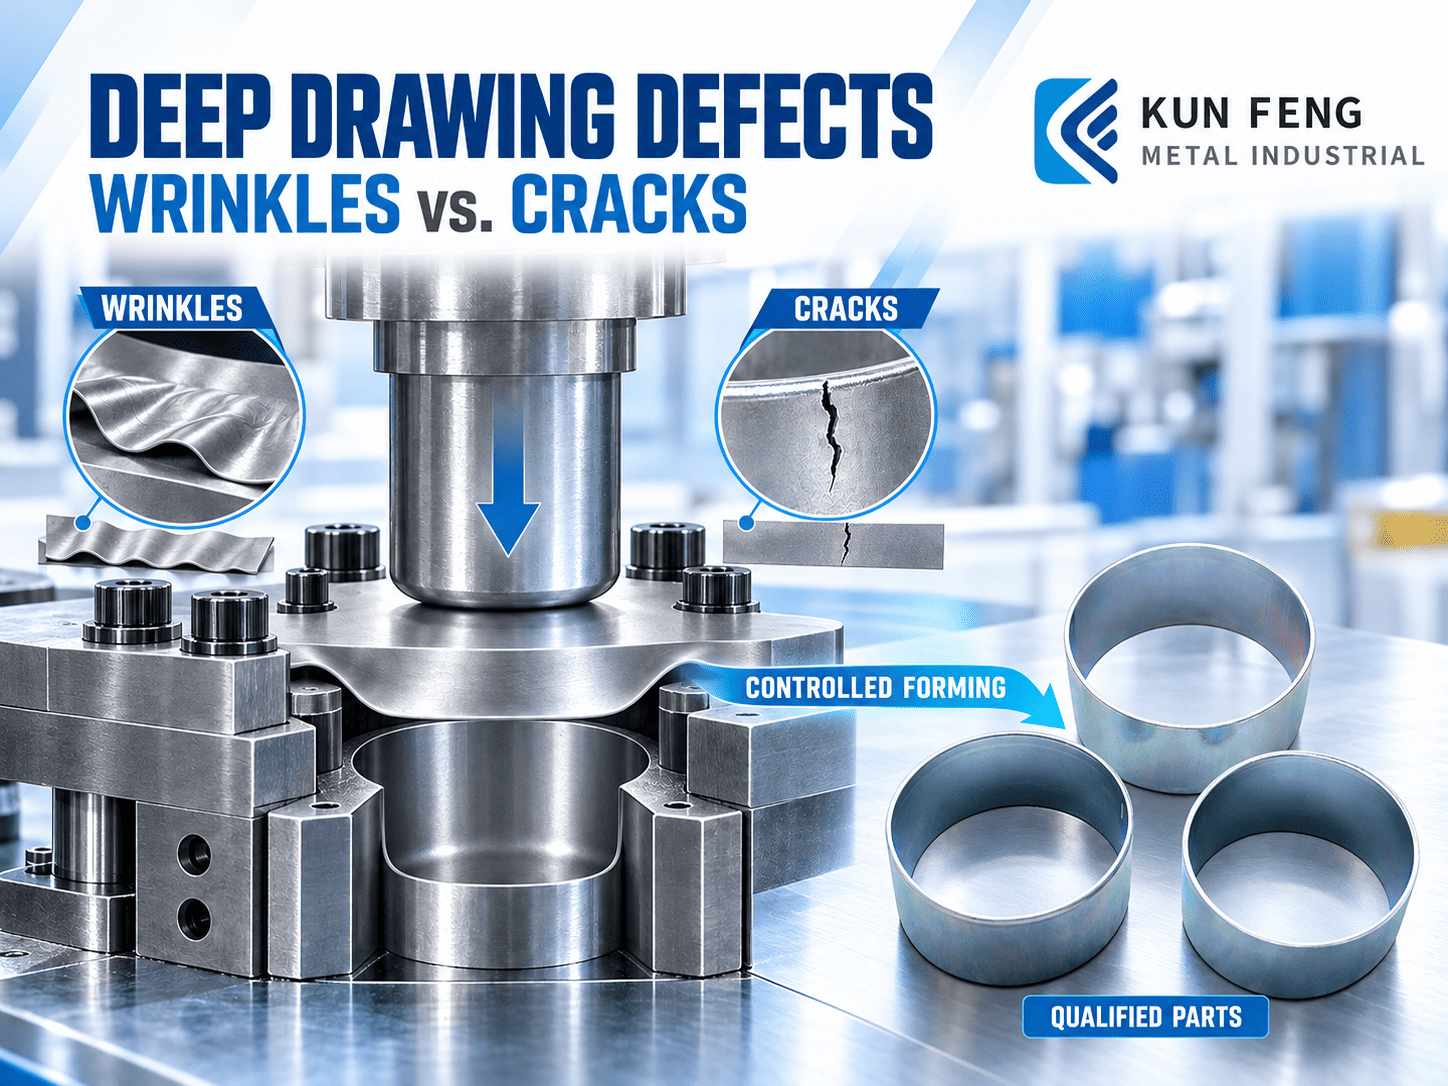
A estampagem profunda utiliza um punção e uma matriz para transformar uma chapa metálica plana em um componente tridimensional, como um copo, uma caixa ou outro formato. Durante a conformação, o material deve fluir para dentro da matriz a uma taxa controlada. Se esse fluxo se tornar instável, podem surgir rugas; se a chapa for esticada além de sua capacidade de conformação, podem ocorrer afinamento e rachaduras.
Esses defeitos raramente são causados por uma única configuração. As propriedades do material, a espessura da chapa, a geometria da peça, os raios das ferramentas, a folga, a força do porta-matriz, a lubrificação e o número de estágios de conformação influenciam o resultado.
Na KUN FENG METAL INDUSTRIAL CO., LTD. , consideramos esses fatores durante o desenvolvimento de ferramentas e o planejamento da produção. Nosso objetivo não é simplesmente produzir uma amostra aceitável, mas estabelecer condições de conformação repetíveis para a estampagem de chapas metálicas em grande escala.
1. Por que ocorrem rugas e rachaduras na estampagem profunda?
Durante a estampagem profunda, o punção puxa a chapa para dentro da matriz enquanto o material da flange se move para o interior. A flange é submetida a tensões de tração radial e de compressão circunferencial à medida que o material flui em direção à cavidade da matriz. A tensão de compressão circunferencial pode causar flambagem da flange e formação de rugas, enquanto a tensão de tração nas áreas da parede e do raio pode contribuir para o afinamento e o surgimento de fissuras.
O enrugamento geralmente ocorre quando a tensão de compressão faz com que uma área da chapa insuficientemente restringida sofra flambagem. Normalmente, começa na aba e pode se estender até a parede à medida que a conformação continua.
A fissuração ocorre quando a tensão de tração se concentra em uma área localizada e excede a capacidade de conformação do material. Áreas de risco comuns incluem o raio do punção, o raio da matriz, as transições das paredes laterais e os cantos de peças em formato de caixa.
O enrugamento e o trincamento são, portanto, dois resultados diferentes do fluxo descontrolado de material. Aumentar a força do porta-matriz pode suprimir o enrugamento, mas a restrição excessiva também pode aumentar o risco de afinamento e fratura.
| Doença | Rugas | Rachaduras |
|---|---|---|
| Mecanismo básico | Flambagem sob tensão compressiva | Falha sob tensão de tração excessiva |
| Locais comuns | Flange, parede superior, transições | Raio de punção, parede lateral, cantos |
| Preocupação típica | O material entra na matriz de forma muito livre ou irregular. | O fluxo de material está muito restrito ou a tensão está muito concentrada. |
| Objetivo de engenharia | Estabilizar o fluxo de entrada de material | Reduzir o estiramento e o afinamento localizados |
Principais conclusões
- O enrugamento geralmente está relacionado à tensão compressiva circunferencial e ao fluxo instável do material.
- O aparecimento de fissuras geralmente está relacionado a tensões de tração excessivas ou afinamento localizado.
- Todo o processo de formação deve ser revisto antes de alterar qualquer configuração individual.
2. Como a conformabilidade do material e a espessura da chapa afetam o resultado
Um material não deve ser selecionado para estampagem profunda com base apenas em sua família de ligas genéricas ou resistência nominal. A classe exata e as propriedades mecânicas afetam a quantidade de deformação que a chapa pode suportar antes de sofrer estricção, fissuras ou se tornar instável.
Características importantes incluem ductilidade, comportamento de escoamento, resistência à tração, resposta ao endurecimento por deformação e anisotropia plástica. A deformação da chapa metálica laminada pode não ser uniforme em todas as direções. Esse comportamento direcional pode contribuir para a formação de bordas irregulares, comumente conhecidas como orelhas, e também pode afetar a distribuição do material ao redor da peça.
A espessura da chapa também influencia o desempenho da conformação. Uma chapa mais fina geralmente é mais suscetível a flambagem e afinamento localizado. Para o mesmo material e geometria comparável, uma chapa mais espessa geralmente requer maior força de conformação e capacidade de ferramental correspondente. Variações dentro da tolerância de espessura especificada também podem alterar o atrito, a folga e o fluxo de material durante a produção.
As capacidades gerais de estampagem da KUN FENG suportam materiais comumente usados, como aço carbono, aço inoxidável, alumínio, cobre e ligas de cobre. No entanto, isso não significa que todas as classes ou espessuras sejam automaticamente adequadas para estampagem profunda. A viabilidade deve ser avaliada de acordo com a especificação real do material, a geometria da peça e os requisitos de produção.
Principais conclusões
- Especifique a classe completa do material, os requisitos mecânicos e a espessura da chapa.
- Considere a direção de rolamento e a anisotropia quando a altura ou a aparência da borda forem importantes.
- Confirme a viabilidade utilizando o material real planejado para a produção.
Referência externa: WorldAutoSteel – Diretrizes de aplicação de aço de alta resistência avançado
3. Profundidade da peça, relação entre o diâmetro da chapa e o diâmetro do punção e estágios de conformação
A profundidade da peça, por si só, não determina a dificuldade da estampagem profunda. Os engenheiros também devem considerar o diâmetro ou largura da peça, as dimensões iniciais da chapa, as propriedades do material, a espessura da chapa, a geometria dos cantos e a quantidade de material que deve fluir para dentro da matriz.
Para um copo cilíndrico, a relação entre o diâmetro da peça bruta e o diâmetro do punção é geralmente expressa como:
Uma relação maior entre o diâmetro da chapa e o diâmetro do punção geralmente indica uma estampagem mais exigente. No entanto, essa relação não deve ser considerada um valor universal de aprovação ou reprovação, pois o limite prático de conformação também depende da qualidade do material, da espessura, dos raios das ferramentas, do atrito, das condições do porta-chapas e do controle do processo.
Componentes com formato de caixa e irregulares exigem atenção adicional. Ao contrário de um copo redondo, o material não flui uniformemente ao redor de seu perímetro. Paredes retas, cantos e transições experimentam diferentes caminhos de tensão, o que pode criar áreas localizadas de enrugamento ou rachaduras.
Se a forma desejada não puder ser obtida de forma confiável em uma única operação, podem ser necessárias múltiplas etapas de estampagem ou redesenho. Dividir a deformação em várias etapas pode melhorar a distribuição do material e reduzir a tensão imposta durante cada operação. Ajustes de corte, reestampagem ou calibração dimensional também podem ser adicionados quando exigidos pela geometria final.
Na KUN FENG, avaliamos conceitos de ferramentas e sequências de processos de acordo com a estrutura da peça, o comportamento do material, o volume de produção e os requisitos de qualidade. As operações de estampagem podem ser incorporadas a um processo de fabricação apropriado, seja ele de operação única, por transferência, progressivo ou combinado, dependendo do projeto.
Principais conclusões
- Avalie a profundidade da peça juntamente com o tamanho do blank e as dimensões da peça.
- Peças irregulares e com formato de caixa exigem um controle cuidadoso do fluxo não uniforme do material.
- Geometrias complexas podem exigir múltiplas etapas de conformação em vez de uma única estampagem profunda.
Referência externa: NIST – Conformação em dois estágios: Análise experimental e de elementos finitos
4. Raio do punção, raio da matriz e folga da ferramenta
Durante o processo de estampagem profunda, a chapa se dobra e desdobra ao passar sobre a ferramenta. O raio do punção, o raio da matriz e a folga, portanto, influenciam diretamente a força de conformação, o fluxo de material, o afinamento e a qualidade da superfície.
O raio de entrada da matriz controla como o material se move da flange para a cavidade. Se esse raio for muito pequeno, a resistência aumenta à medida que a chapa muda de direção, o que pode elevar a força de conformação e o risco de danos à superfície, afinamento localizado ou fratura.
O raio de punção influencia a forma como a tensão é distribuída entre o fundo e a parede do componente. Um raio de punção muito pequeno pode concentrar a tensão em uma área reduzida, aumentando a probabilidade de afinamento e fissuras. No entanto, um raio excessivamente grande pode entrar em conflito com a geometria necessária ou reduzir o controle sobre o fluxo de material.
A folga da ferramenta deve ser compatível com a espessura do material e a sequência de conformação. Uma folga insuficiente pode restringir o movimento do material e aumentar o atrito. Uma folga excessiva pode reduzir o controle dimensional ou contribuir para uma condição de parede instável.
A condição da ferramenta também deve ser monitorada durante a produção. Desgaste, danos na superfície, contaminação ou desalinhamento podem alterar o atrito e o fluxo de material, mesmo que o projeto original da ferramenta fosse adequado.
Principais conclusões
- Avalie o raio do punção e o raio da matriz separadamente.
- Ajuste a folga da ferramenta à espessura do material e aos requisitos de conformação.
- Ao investigar defeitos recorrentes, inclua no cálculo do desgaste da ferramenta, do alinhamento e da condição da superfície.
5. Força do porta-matriz e condições de lubrificação
O porta-matriz controla o movimento do material da flange para a matriz. Se a restrição for insuficiente, a tensão de compressão pode causar a flambagem da flange. Se a restrição for excessiva, o material pode não fluir livremente o suficiente para dentro, aumentando a força de estampagem, o afinamento e o risco de fissuras.
A pressão do porta-matriz não pode ser avaliada isoladamente. A condição necessária também depende da área de contato, do formato da matriz, da espessura do material, da geometria da ferramenta, da disposição do cordão de estampagem e do sistema de prensagem.
A lubrificação controla o atrito nas interfaces entre a chapa, o porta-chapa, o punção e a matriz. Um lubrificante adequado pode reduzir o engripamento, os danos superficiais e a resistência desnecessária à conformação. Também pode ajudar a manter condições de conformação mais consistentes ao longo de ciclos de produção repetidos.
No entanto, mais lubrificação nem sempre é melhor. Lubrificação excessiva ou distribuída de forma irregular pode reduzir o atrito em áreas onde é necessário um controle preciso, aumentando potencialmente o risco de enrugamento. Lubrificação insuficiente pode criar áreas de alto atrito que contribuem para arranhões, acúmulo de material, desgaste ou rachaduras.
A seleção do lubrificante também deve levar em conta a compatibilidade com o material, os requisitos de acabamento da superfície, a limpeza e as operações subsequentes, como galvanoplastia, revestimento, soldagem ou montagem.
Principais conclusões
- A falta de contenção adequada pode aumentar o risco de rugas.
- Restrição excessiva pode aumentar o risco de afinamento e fissuras.
- A lubrificação deve equilibrar o desempenho da conformação com os requisitos da superfície e do processo subsequente.
Referência externa: Diretrizes AHSS – Formulação de estratégias e soluções
6. O que os compradores devem confirmar antes do desenvolvimento da ferramenta
Muitos riscos na estampagem profunda podem ser identificados antes da finalização das ferramentas. Um desenho da peça acabada é um ponto de partida importante, mas pode não conter todas as informações necessárias para planejar um processo de estampagem de chapa metálica repetível.
Para uma análise inicial de engenharia, os compradores devem fornecer:
- Desenhos 2D e modelos 3D
- Classificação completa do material e norma aplicável
- Espessura nominal da chapa e variação de espessura permitida
- Dimensões e tolerâncias críticas
- Profundidade da peça, raios de canto e geometria de transição
- Áreas da superfície onde o afinamento, as marcas de ferramentas ou a distorção são restritos
- Requisitos de tratamento de superfície e aparência
- Requisitos funcionais e de montagem
- Demanda anual estimada e quantidade de lotes
- Requisitos de inspeção ou documentação
- Necessidades de soldagem, revestimento, galvanização, usinagem ou montagem a jusante
Nem todas as dimensões exigem o mesmo nível de controle. Identificar as dimensões críticas para a função permite que o planejamento de ferramentas e inspeção se concentre em características que afetam o encaixe, a vedação, o alinhamento, a resistência ou a montagem.
Na KUN FENG, participamos do planejamento inicial de engenharia para projetos de estampagem de OEMs. Nossa análise considera as características do material, a sequência do processo, os requisitos de ferramental, as dimensões críticas, o volume de produção e as necessidades de processos secundários.
Quando necessário, fornecemos recomendações de projeto para manufatura como parte do projeto de fabricação. A avaliação de engenharia e o desenvolvimento de ferramentas são integrados ao plano de produção geral para garantir uma transição confiável dos testes de ferramentas para a produção em volume.
Principais conclusões
- Forneça antecipadamente os requisitos de material, geometria, tolerância, superfície e volume.
- Identifique claramente as dimensões e superfícies que afetam a função da peça.
- Analise os processos subsequentes antes da finalização do projeto das ferramentas.
7. Perguntas frequentes: Estampagem profunda e estampagem de chapas metálicas
Qual a diferença entre enrugamento e rachaduras na estampagem profunda?
O enrugamento é geralmente um problema de flambagem causado pelo fluxo instável de material sob compressão. A fissuração é uma falha por tração que ocorre quando uma área localizada é esticada além da capacidade de conformação do material. Como seus mecanismos são diferentes, o mesmo ajuste de processo pode não corrigir ambos os defeitos.
Aumentar a força de fixação da peça elimina rugas?
Pode ajudar a controlar o enrugamento da flange, mas força excessiva pode restringir o fluxo de material e aumentar o afinamento ou o trincamento. As condições do porta-matriz devem ser equilibradas com o material, a lubrificação, a geometria da matriz, os raios da ferramenta e a profundidade de estampagem necessária.
Uma peça mais profunda é sempre mais difícil de fabricar?
Não necessariamente. A dificuldade depende da relação entre a profundidade e as dimensões da seção transversal, bem como das propriedades do material, espessura, geometria dos cantos, projeto do blank e sequência de conformação. Uma caixa rasa com cantos fechados pode ser mais difícil de conformar do que um copo redondo mais profundo com geometria favorável.
É possível concluir todas as peças de estampagem profunda em uma única operação?
Não. Alguns componentes exigem múltiplas etapas de estampagem ou redesenho para distribuir a deformação e manter o fluxo de material controlado. O número de etapas deve ser determinado por meio de avaliação de engenharia e desenvolvimento de ferramentas.
Mais lubrificação é sempre melhor?
Não. A lubrificação reduz o atrito, mas a estampagem profunda ainda requer contenção controlada. Lubrificação excessiva, insuficiente ou inconsistente pode alterar o fluxo do material e causar problemas de qualidade.
Que materiais a KUN FENG pode processar?
Nossas capacidades gerais de estampagem abrangem aço carbono, aço inoxidável, alumínio, cobre e ligas de cobre. A viabilidade da estampagem profunda depende da classe específica do material, da espessura, da geometria e das condições de produção.
Que informações devo fornecer para uma análise de viabilidade?
Forneça o desenho da peça, as especificações de material e espessura, as tolerâncias críticas, os requisitos de superfície, o volume de produção e as necessidades do processo subsequente.
Prepare seu projeto de estampagem profunda para produção.
Uma análise prévia do desenho, das especificações do material, das tolerâncias críticas, dos requisitos de superfície e do volume de produção ajuda a identificar possíveis riscos de conformação antes da finalização das ferramentas.
A KUN FENG combina o desenvolvimento de ferramentas e a estampagem de chapas metálicas de precisão para garantir a qualidade consistente das peças na produção em larga escala.
Se você estiver desenvolvendo um componente em formato de copo, caixa ou outro tipo de componente com formato complexo, envie-nos seus desenhos e requisitos de produção.
Entre em contato com a KUN FENG para uma avaliação do projeto