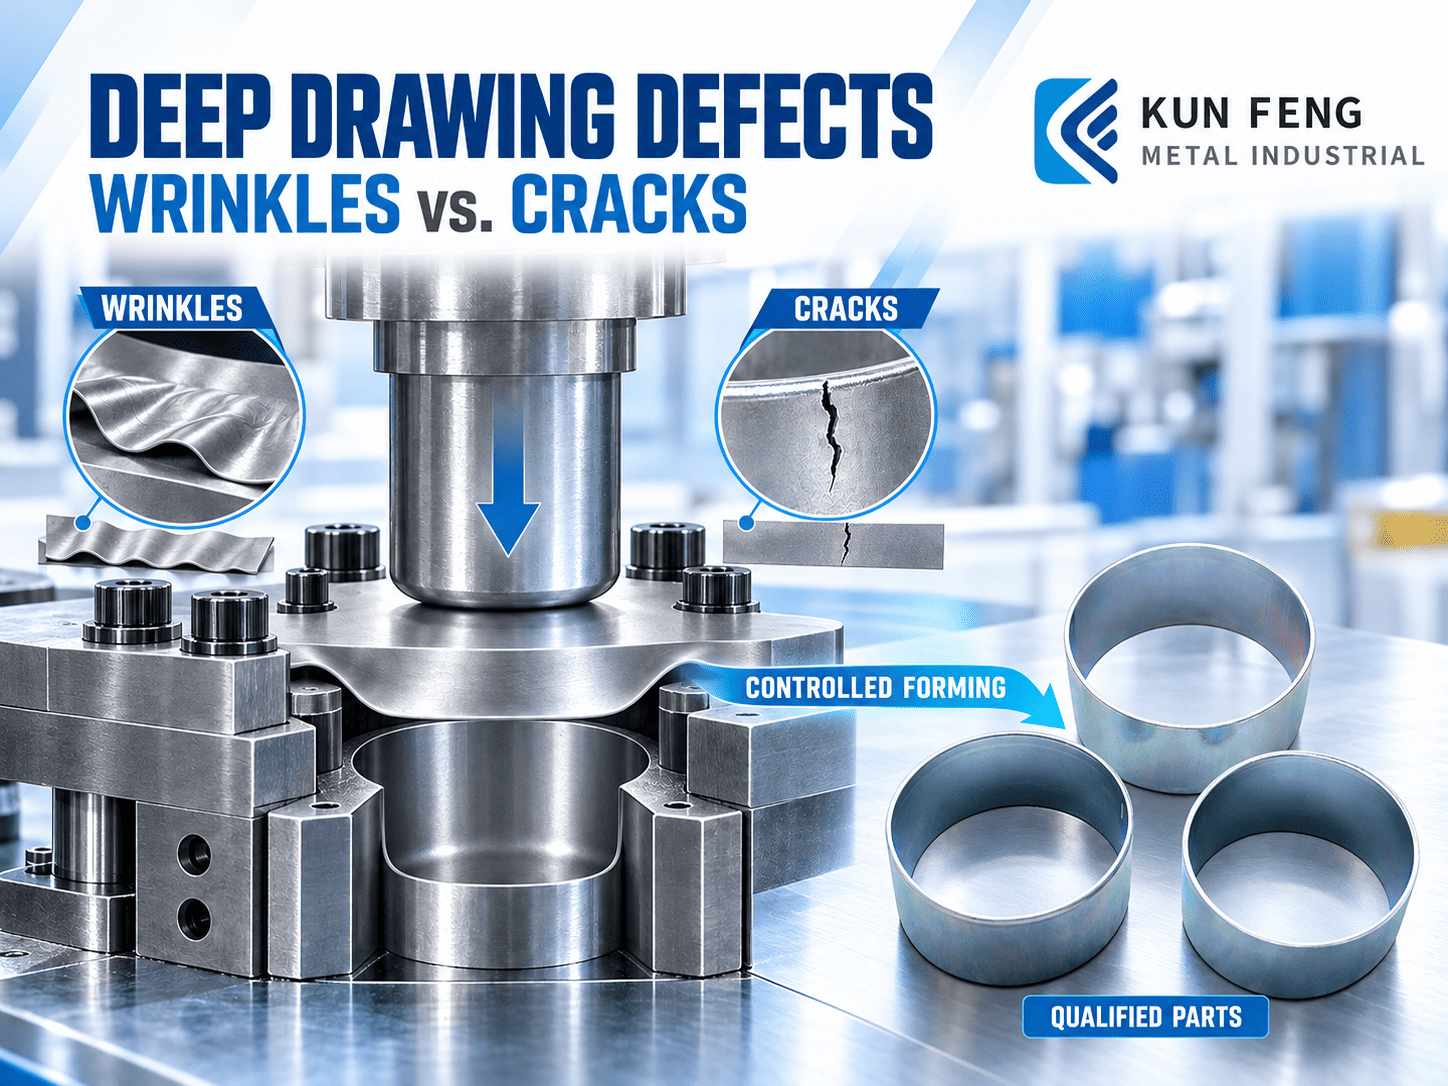
El embutido profundo utiliza un punzón y una matriz para transformar una lámina de metal plana en una pieza tridimensional con forma de copa, caja u otra forma. Durante el proceso, el material debe fluir hacia la matriz a un ritmo controlado. Si este flujo se vuelve inestable, pueden aparecer arrugas; si la lámina se estira más allá de su capacidad de conformado, pueden producirse adelgazamiento y grietas.
Estos defectos rara vez se deben a un solo ajuste. Las propiedades del material, el espesor de la chapa, la geometría de la pieza, los radios de las herramientas, la holgura, la fuerza de sujeción de la chapa, la lubricación y el número de etapas de conformado influyen en el resultado.
En KUN FENG METAL INDUSTRIAL CO., LTD. , consideramos estos factores durante el desarrollo de herramientas y la planificación de la producción. Nuestro objetivo no es simplemente producir una muestra aceptable, sino establecer condiciones de conformado repetibles para el estampado de chapa metálica en volumen.
1. ¿Por qué aparecen arrugas y grietas en el embutido profundo?
Durante el embutido profundo, el punzón introduce la pieza en bruto en la matriz mientras el material de la brida se desplaza hacia el interior. La brida se somete a esfuerzos de tracción radial y de compresión circunferencial a medida que el material fluye hacia la cavidad de la matriz. El esfuerzo de compresión circunferencial puede provocar que la brida se deforme y forme arrugas, mientras que el esfuerzo de tracción en la pared y en las zonas del radio puede contribuir al adelgazamiento y al agrietamiento.
Generalmente, el arrugamiento se produce cuando la tensión de compresión provoca que una zona de la lámina que no está suficientemente sujeta se deforme. Suele comenzar en el ala y puede extenderse hacia la pared a medida que continúa el proceso de conformado.
El agrietamiento se produce cuando la tensión de tracción se concentra en una zona localizada y supera la capacidad de deformación del material. Las zonas de riesgo más comunes incluyen el radio del punzón, el radio de la matriz, las transiciones de las paredes laterales y las esquinas de las piezas con forma de caja.
Por lo tanto, la formación de arrugas y grietas son dos resultados distintos del flujo incontrolado del material. Aumentar la fuerza de sujeción de la chapa puede suprimir las arrugas, pero una sujeción excesiva también puede incrementar el adelgazamiento y el riesgo de fractura.
| Condición | Arrugas | Agrietamiento |
|---|---|---|
| Mecanismo básico | Pandeo bajo tensión de compresión | Fallo bajo tensión excesiva |
| Ubicaciones comunes | Brida, pared superior, transiciones | Radio de perforación, pared lateral, esquinas |
| Preocupación típica | El material entra en la matriz con demasiada facilidad o de forma desigual. | El flujo de material está demasiado restringido o la tensión está demasiado concentrada. |
| Objetivo de ingeniería | Estabilizar el flujo de material hacia el interior | Reducir el estiramiento y el adelgazamiento localizados |
Conclusiones clave
- La formación de arrugas suele estar relacionada con la tensión de compresión circunferencial y el flujo inestable del material.
- El agrietamiento suele estar relacionado con una tensión de tracción excesiva o un adelgazamiento localizado.
- Se debe revisar todo el proceso de configuración antes de modificar un ajuste individual.
2. Cómo la conformabilidad del material y el espesor de la lámina afectan el resultado.
No se debe seleccionar un material para el embutido profundo basándose únicamente en su aleación o resistencia nominal. El grado exacto y las propiedades mecánicas influyen en la cantidad de deformación que la lámina puede soportar antes de que se estrangule, se raje o se vuelva inestable.
Entre las características importantes se incluyen la ductilidad, el límite elástico, la resistencia a la tracción, la respuesta al endurecimiento por deformación y la anisotropía plástica. La chapa metálica laminada puede no deformarse por igual en todas las direcciones. Este comportamiento direccional puede contribuir a la aparición de irregularidades en la altura del borde, comúnmente conocidas como orejetas, y también puede afectar la distribución del material alrededor de la pieza.
El espesor de la chapa también influye en el rendimiento del conformado. Una chapa más delgada suele ser más propensa al pandeo y al adelgazamiento localizado. Para el mismo material y una geometría comparable, una chapa más gruesa generalmente requiere mayor fuerza de conformado y, por consiguiente, mayor capacidad de utillaje. Las variaciones dentro de la tolerancia de espesor especificada también pueden modificar la fricción, la holgura y el flujo del material durante la producción.
Las capacidades generales de estampado de KUN FENG admiten materiales de uso común como acero al carbono, acero inoxidable, aluminio, cobre y aleaciones de cobre. Sin embargo, esto no significa que todos los grados o espesores sean automáticamente aptos para el embutido profundo. La viabilidad debe evaluarse según las especificaciones del material, la geometría de la pieza y los requisitos de producción.
Conclusiones clave
- Especifique el grado completo del material, los requisitos mecánicos y el espesor de la lámina.
- Cuando la altura o la apariencia del borde sean importantes, tenga en cuenta la dirección de rodadura y la anisotropía.
- Confirme la viabilidad utilizando el material real previsto para la producción.
Referencia externa: WorldAutoSteel – Guía de aplicación de aceros avanzados de alta resistencia
3. Profundidad de la pieza, relación diámetro de la pieza en bruto/diámetro del punzón y etapas de conformado
La profundidad de la pieza por sí sola no determina la dificultad del embutido profundo. Los ingenieros también deben considerar el diámetro o ancho de la pieza, el tamaño inicial de la pieza en bruto, las propiedades del material, el espesor de la chapa, la geometría de las esquinas y la cantidad de material que debe fluir hacia la matriz.
Para una copa cilíndrica, la relación entre el diámetro de la pieza en bruto y el diámetro del punzón se expresa comúnmente como:
Una mayor relación entre el diámetro de la chapa y el del punzón generalmente indica un embutido más exigente. Sin embargo, no debe considerarse un valor universal de aprobación o rechazo, ya que el límite práctico de conformado también depende del grado del material, el espesor, los radios de las herramientas, la fricción, las condiciones de sujeción de la chapa y el control del proceso.
Los componentes con forma de caja o irregulares requieren especial atención. A diferencia de una taza redonda, el material no fluye uniformemente alrededor de su perímetro. Las paredes rectas, las esquinas y las transiciones experimentan diferentes trayectorias de tensión, lo que puede generar arrugas o grietas localizadas.
Si la forma requerida no se puede obtener de manera fiable en una sola operación, pueden ser necesarias varias etapas de trazado o retranscripción. Dividir la deformación en varias etapas puede mejorar la distribución del material y reducir la tensión aplicada durante cada operación. También se pueden añadir recortes, regrabaciones o calibración dimensional según lo requiera la geometría final.
En KUN FENG, evaluamos los conceptos de utillaje y las secuencias de procesos según la estructura de la pieza, el comportamiento del material, el volumen de producción y los requisitos de calidad. Las operaciones de embutición pueden integrarse en un proceso de fabricación de operación única, transferencia, progresivo o combinado, según el proyecto.
Conclusiones clave
- Evalúe la profundidad de la pieza junto con el tamaño de la pieza en bruto y las dimensiones de la pieza.
- Las piezas irregulares y con forma de caja requieren un control cuidadoso del flujo no uniforme del material.
- Las geometrías complejas pueden requerir múltiples etapas de conformado en lugar de una sola embutición profunda.
Referencia externa: NIST – Conformado en dos etapas: análisis experimental y de elementos finitos
4. Radio del punzón, radio de la matriz y holgura de la herramienta
Durante el embutido profundo, la lámina se dobla y se endereza al pasar por la herramienta. Por lo tanto, el radio del punzón, el radio de la matriz y la holgura influyen directamente en la fuerza de conformado, el flujo del material, el adelgazamiento y la calidad de la superficie.
El radio de entrada de la matriz controla el movimiento del material desde la brida hacia la cavidad. Si este radio es demasiado pequeño, la resistencia aumenta a medida que la lámina cambia de dirección, lo que puede incrementar la fuerza de conformado y el riesgo de daños en la superficie, adelgazamiento localizado o fractura.
El radio del punzón influye en cómo se distribuye la tensión entre la base y la pared del componente. Un radio de punzón agudo puede concentrar la tensión en un área pequeña, aumentando la probabilidad de adelgazamiento y agrietamiento. Sin embargo, un radio excesivamente grande puede entrar en conflicto con la geometría requerida o reducir el control sobre el flujo del material.
La holgura de la herramienta debe ajustarse al espesor del material y a la secuencia de conformado. Una holgura insuficiente puede restringir el movimiento del material y aumentar la fricción. Una holgura excesiva puede reducir el control dimensional o contribuir a la inestabilidad de la pared.
Durante la producción, también se debe controlar el estado de las herramientas. El desgaste, los daños en la superficie, la contaminación o la desalineación pueden alterar la fricción y el flujo del material, incluso si el diseño original de las herramientas era el adecuado.
Conclusiones clave
- Evalúe el radio del punzón y el radio de la matriz por separado.
- Ajuste la holgura de las herramientas al espesor del material y a los requisitos de conformado.
- Al investigar defectos recurrentes, tenga en cuenta el desgaste de la herramienta, la alineación y el estado de la superficie.
5. Fuerza de sujeción de la pieza en bruto y condiciones de lubricación
El sujetador de chapa controla el movimiento del material desde la brida hacia la matriz. Si la sujeción es insuficiente, la tensión de compresión puede provocar que la brida se deforme. Si la sujeción es excesiva, el material podría no fluir con la suficiente libertad hacia el interior, lo que aumentaría la fuerza de embutición, el adelgazamiento y el riesgo de agrietamiento.
La presión de sujeción de la chapa no puede evaluarse de forma aislada. La condición requerida también depende del área de contacto, la forma de la chapa, el espesor del material, la geometría de la herramienta, la disposición del cordón de estirado y el sistema de prensado.
La lubricación controla la fricción en las interfaces entre la chapa, el sujetador de chapa, el punzón y la matriz. Un lubricante adecuado puede reducir el desgaste, los daños superficiales y la resistencia innecesaria al conformado. También puede contribuir a mantener condiciones de conformado más uniformes durante ciclos de producción repetidos.
Sin embargo, una mayor lubricación no siempre es mejor. Una lubricación excesiva o distribuida de forma desigual puede reducir la fricción en zonas donde se requiere una sujeción controlada, lo que podría aumentar el riesgo de arrugamiento. Una lubricación insuficiente puede crear zonas de alta fricción que contribuyen a la aparición de arañazos, adherencia de material, adelgazamiento o agrietamiento.
La selección del lubricante también debe tener en cuenta la compatibilidad del material, los requisitos de la superficie acabada, la limpieza y las operaciones posteriores, como el galvanizado, el recubrimiento, la soldadura o el montaje.
Conclusiones clave
- Una sujeción insuficiente del tejido en blanco puede aumentar el riesgo de arrugas.
- Una restricción excesiva puede aumentar el riesgo de adelgazamiento y agrietamiento.
- La lubricación debe equilibrar el rendimiento del conformado con los requisitos de la superficie y del proceso posterior.
Referencia externa: Directrices AHSS: Estrategias y soluciones para la formulación de soluciones.
6. Qué deben confirmar los compradores antes del desarrollo de la herramienta.
Muchos riesgos asociados al embutido profundo pueden identificarse antes de finalizar el utillaje. Un plano de la pieza terminada es un punto de partida importante, pero puede que no contenga toda la información necesaria para planificar un proceso de estampado de chapa metálica repetible.
Para una revisión de ingeniería inicial, los compradores deben proporcionar:
- Dibujos 2D y modelos 3D
- Grado de material completo y norma aplicable
- Espesor nominal de la lámina y variación de espesor permitida
- Dimensiones y tolerancias críticas
- Profundidad de la pieza, radios de las esquinas y geometría de transición
- Áreas de superficie donde el adelgazamiento, las marcas de herramientas o la distorsión están restringidos
- Requisitos de tratamiento y apariencia de la superficie
- Requisitos funcionales y de montaje
- Demanda anual estimada y cantidad por lote
- Requisitos de inspección o documentación
- Necesidades posteriores de soldadura, recubrimiento, chapado, mecanizado o ensamblaje
No todas las dimensiones requieren el mismo nivel de control. Identificar las dimensiones críticas para la función permite que el plan de herramientas e inspección se centre en las características que afectan al ajuste, el sellado, la alineación, la resistencia o el ensamblaje.
En KUN FENG, participamos en la planificación inicial de ingeniería para proyectos de estampado de fabricantes de equipos originales (OEM). Nuestro análisis considera las características del material, la secuencia del proceso, los requisitos de utillaje, las dimensiones críticas, el volumen de producción y las necesidades de procesos secundarios.
Cuando es necesario, proporcionamos recomendaciones de diseño para la fabricación como parte del proyecto de producción. La evaluación de ingeniería y el desarrollo de herramientas se integran en el plan de producción general para garantizar una transición fiable desde las pruebas de herramientas hasta la producción en volumen.
Conclusiones clave
- Proporcione los requisitos de material, geometría, tolerancia, superficie y volumen con antelación.
- Identifique claramente las dimensiones y superficies que afectan la función de la pieza.
- Revise los procesos posteriores antes de finalizar el diseño de las herramientas.
7. Preguntas frecuentes: Embutición profunda y estampado de chapa metálica
¿Cuál es la diferencia entre arrugamiento y agrietamiento en el embutido profundo?
El arrugamiento suele ser un problema de pandeo causado por un flujo de material compresivo inestable. El agrietamiento es una falla por tracción que ocurre cuando un área localizada se estira más allá de la capacidad de deformación del material. Debido a que sus mecanismos son diferentes, un mismo ajuste del proceso puede no corregir ambos defectos.
¿Aumentar la fuerza de sujeción de la pieza puede eliminar las arrugas?
Puede ayudar a controlar el arrugamiento de la brida, pero una fuerza excesiva puede restringir el flujo del material y aumentar el adelgazamiento o el agrietamiento. Las condiciones de sujeción de la chapa deben estar equilibradas con el material, la lubricación, la geometría de la chapa, los radios de las herramientas y la profundidad de embutición requerida.
¿Una pieza más profunda siempre es más difícil de fabricar?
No necesariamente. La dificultad depende de la relación entre la profundidad y las dimensiones de la sección transversal, así como de las propiedades del material, el espesor, la geometría de las esquinas, el diseño de la pieza en bruto y la secuencia de conformado. Una caja poco profunda con esquinas estrechas puede ser más difícil de conformar que una copa redonda más profunda con una geometría favorable.
¿Es posible completar todas las piezas de embutición profunda en una sola operación?
No. Algunos componentes requieren varias etapas de dibujo o redibujado para distribuir la deformación y mantener un flujo de material controlado. El número de etapas debe determinarse mediante una evaluación de ingeniería y el desarrollo de herramientas.
¿Más lubricación siempre es mejor?
No. La lubricación reduce la fricción, pero el embutido profundo aún requiere una sujeción controlada. Una lubricación excesiva, insuficiente o inconsistente puede alterar el flujo del material y provocar problemas de calidad.
¿Qué materiales puede procesar KUN FENG?
Nuestras capacidades generales de estampado abarcan acero al carbono, acero inoxidable, aluminio, cobre y aleaciones de cobre. La viabilidad del embutido profundo depende del grado, el espesor, la geometría y las condiciones de producción específicas del material.
¿Qué información debo proporcionar para un estudio de viabilidad?
Proporcione el plano de la pieza, las especificaciones de material y espesor, las tolerancias críticas, los requisitos de superficie, el volumen de producción y las necesidades del proceso posterior.
Prepara tu proyecto de embutición profunda para la producción.
Una revisión temprana del dibujo, las especificaciones del material, las tolerancias críticas, los requisitos de superficie y el volumen de producción ayuda a identificar posibles riesgos de conformado antes de que se finalice el utillaje.
KUN FENG combina el desarrollo de herramientas y el estampado de chapa metálica de precisión para garantizar una calidad constante de las piezas en la producción en serie.
Si está desarrollando un componente con forma de copa, de caja o con cualquier otra forma compleja, envíenos sus planos y requisitos de producción.
Póngase en contacto con KUN FENG para una evaluación del proyecto