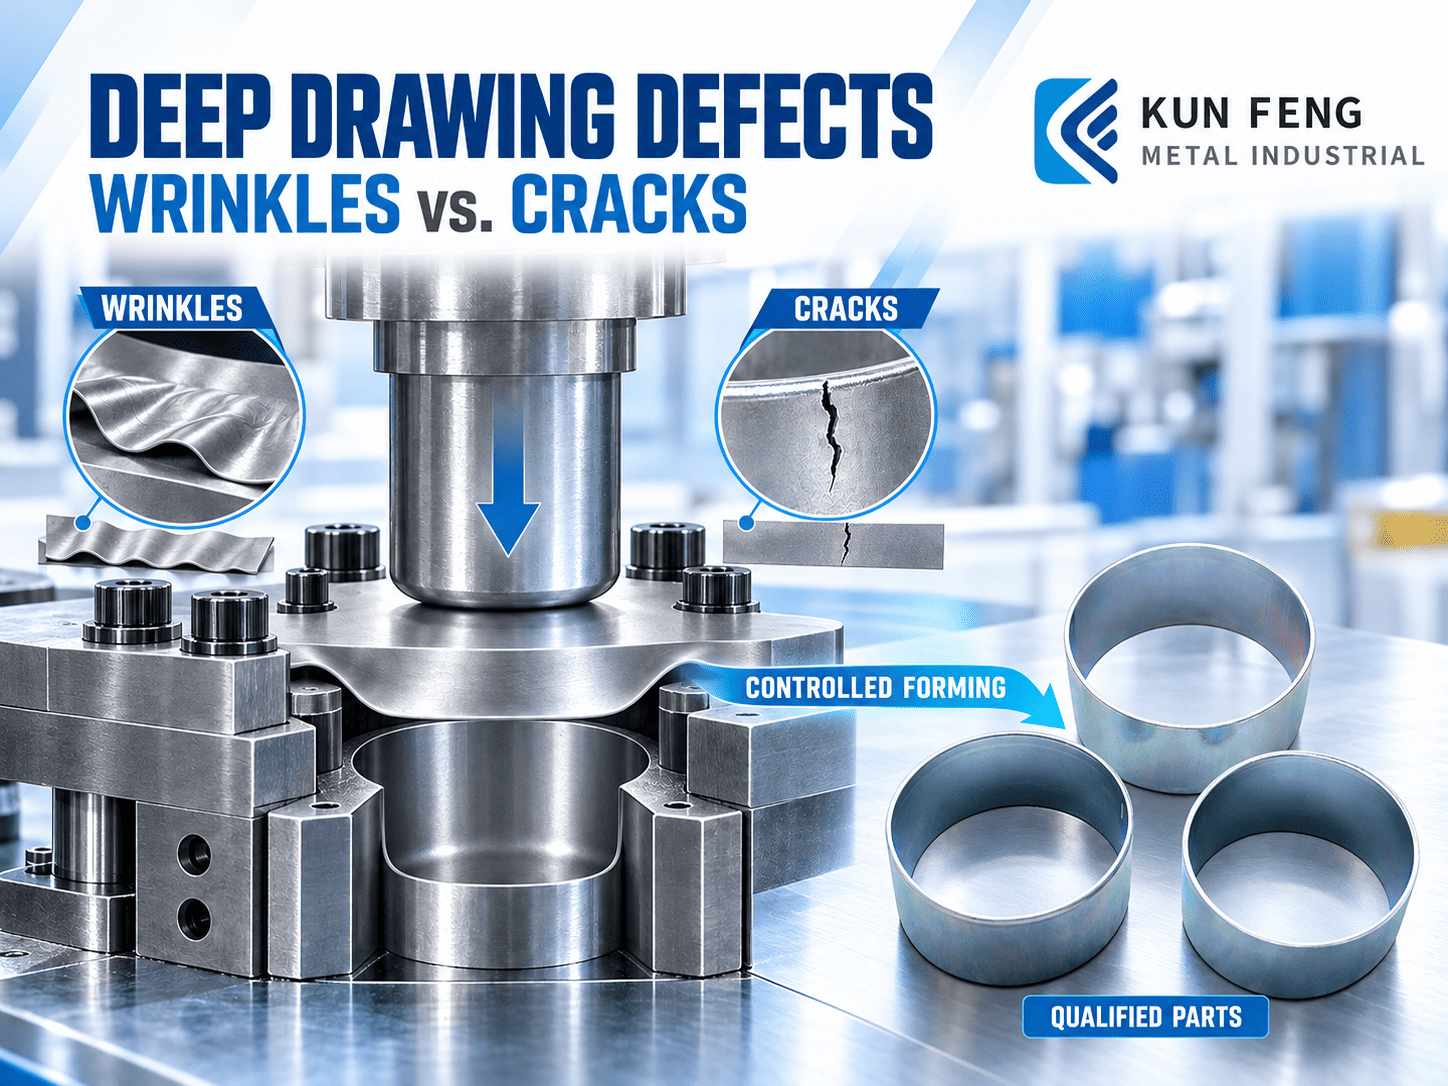
L'emboutissage profond utilise un poinçon et une matrice pour transformer une tôle plate en une pièce tridimensionnelle de forme cylindrique, cubique ou autre. Lors du formage, le matériau doit s'écouler dans la matrice à un débit contrôlé. Si cet écoulement devient instable, des plis peuvent apparaître ; si la tôle est étirée au-delà de sa capacité de formage, un amincissement et des fissures peuvent se produire.
Ces défauts sont rarement dus à un seul réglage. Les propriétés du matériau, l'épaisseur de la tôle, la géométrie de la pièce, les rayons d'outillage, le jeu, la force du serre-flan, la lubrification et le nombre d'étapes de formage influent tous sur le résultat.
Chez KUN FENG METAL INDUSTRIAL CO., LTD. , nous prenons en compte ces facteurs lors du développement de l'outillage et de la planification de la production. Notre objectif n'est pas simplement de produire un échantillon acceptable, mais d'établir des conditions de formage reproductibles pour l'emboutissage en série de tôles .
1. Pourquoi des rides et des fissures apparaissent-elles lors d'un emboutissage profond ?
Lors de l'emboutissage profond, le poinçon enfonce l'ébauche dans la matrice tandis que la matière de la bride se déplace vers l'intérieur. La bride est soumise à des contraintes de traction radiale et de compression circonférentielle à mesure que la matière s'écoule vers la cavité de la matrice. La contrainte de compression circonférentielle peut provoquer le flambage de la bride et la formation de plis, tandis que la contrainte de traction dans les zones de paroi et de rayon peut contribuer à son amincissement et à sa fissuration.
Le plissement se produit généralement lorsque la contrainte de compression provoque le flambage d'une zone insuffisamment maintenue de la tôle. Il débute souvent au niveau de la bride et peut se propager à l'intérieur de la paroi au fur et à mesure du formage.
La fissuration se produit lorsque la contrainte de traction se concentre localement et dépasse la capacité de formage du matériau. Les zones à risque les plus fréquentes comprennent le rayon du poinçon, le rayon de la matrice, les transitions de parois latérales et les angles des pièces de forme parallélépipédique.
Le plissement et la fissuration sont donc deux conséquences différentes d'un écoulement de matière non contrôlé. Augmenter la force de maintien de la tôle peut atténuer les plis, mais une contrainte excessive peut également accroître l'amincissement et le risque de rupture.
| Condition | Rides | Craquement |
|---|---|---|
| Mécanisme de base | Flambage sous contrainte de compression | Rupture sous contrainte de traction excessive |
| Lieux communs | Bride, paroi supérieure, transitions | Rayon de poinçonnage, paroi latérale, coins |
| Préoccupation typique | Le matériau pénètre dans la filière trop librement ou de manière irrégulière. | Le flux de matière est trop restreint ou la contrainte est trop concentrée. |
| Objectif d'ingénierie | Stabiliser le flux de matières entrant. | Réduire l'étirement et l'amincissement localisés |
Points clés à retenir
- Le plissement est généralement lié à une contrainte de compression circonférentielle et à un écoulement instable du matériau.
- La fissuration est généralement liée à une contrainte de traction excessive ou à un amincissement localisé.
- Il convient de revoir l'intégralité du processus de formation avant de modifier un paramètre individuel.
2. Influence de la formabilité du matériau et de l'épaisseur de la tôle sur le résultat
Le choix d'un matériau pour l'emboutissage profond ne doit pas se fonder uniquement sur sa famille d'alliage ou sa résistance nominale. La nuance exacte et les propriétés mécaniques déterminent la déformation maximale que la tôle peut supporter avant striction, fissuration ou instabilité.
Les caractéristiques importantes comprennent la ductilité, la limite d'élasticité, la résistance à la traction, l'écrouissage et l'anisotropie plastique. Les tôles laminées peuvent ne pas se déformer uniformément dans toutes les directions. Ce comportement directionnel peut engendrer des irrégularités de hauteur de bord, phénomène communément appelé « ondulation », et affecter la répartition de la matière autour de la pièce.
L'épaisseur de la tôle influe également sur les performances de formage. Une tôle plus mince est généralement plus sensible au flambage et à l'amincissement localisé. À matériau et géométrie comparables, une tôle plus épaisse requiert généralement une force de formage plus importante et une capacité d'outillage correspondante. Les variations d'épaisseur, même dans les limites de tolérance spécifiées, peuvent également modifier le frottement, le jeu et le flux de matière pendant la production.
Les capacités d'emboutissage général de KUN FENG permettent de travailler des matériaux courants tels que l'acier au carbone, l'acier inoxydable, l'aluminium, le cuivre et les alliages de cuivre. Cependant, cela ne signifie pas que toutes les nuances ou épaisseurs conviennent automatiquement à l'emboutissage profond. La faisabilité doit être évaluée en fonction des spécifications du matériau, de la géométrie de la pièce et des exigences de production.
Points clés à retenir
- Précisez la nuance complète du matériau, les exigences mécaniques et l'épaisseur de la tôle.
- Tenez compte du sens de roulement et de l'anisotropie lorsque la hauteur ou l'apparence de la jante est importante.
- Confirmer la faisabilité en utilisant le matériau réellement prévu pour la production.
Référence externe : WorldAutoSteel – Directives d’application des aciers à haute résistance avancés
3. Profondeur de la pièce, rapport diamètre de l'ébauche/diamètre du poinçon et étapes de formage
La profondeur de la pièce ne détermine pas à elle seule la difficulté de l'emboutissage profond. Les ingénieurs doivent également prendre en compte le diamètre ou la largeur de la pièce, les dimensions de l'ébauche, les propriétés du matériau, l'épaisseur de la tôle, la géométrie des angles et la quantité de matière à introduire dans la matrice.
Pour une coupelle cylindrique, le rapport entre le diamètre de l'ébauche et celui du poinçon est généralement exprimé comme suit :
Un rapport diamètre de flan/diamètre de poinçon plus élevé indique généralement un emboutissage plus exigeant. Cependant, il ne faut pas le considérer comme un critère universel de réussite ou d'échec, car la limite de formage pratique dépend également de la nuance et de l'épaisseur du matériau, des rayons de courbure de l'outillage, du frottement, des conditions du serre-flan et du contrôle du processus.
Les pièces de forme rectangulaire ou irrégulière nécessitent une attention particulière. Contrairement à une tasse ronde, le matériau ne s'écoule pas uniformément sur leur pourtour. Les parois droites, les angles et les transitions subissent des contraintes différentes, ce qui peut créer des zones localisées de plissement ou de fissuration.
Si la forme requise ne peut être obtenue de manière fiable en une seule opération, plusieurs étapes d'emboutissage ou de réemboutissage peuvent être nécessaires. La répartition de la déformation sur plusieurs étapes permet d'améliorer la distribution de la matière et de réduire les contraintes imposées lors de chaque opération. L'ébavurage, le réusinage ou l'étalonnage dimensionnel peuvent également être ajoutés si la géométrie finale l'exige.
Chez KUN FENG, nous évaluons les concepts d'outillage et les séquences de processus en fonction de la structure de la pièce, du comportement du matériau, du volume de production et des exigences de qualité. Les opérations d'emboutissage peuvent être intégrées à un processus de fabrication approprié, qu'il s'agisse d'une opération unique, d'un transfert, d'un processus progressif ou d'un processus combiné, selon le projet.
Points clés à retenir
- Évaluer la profondeur de la pièce en fonction de la taille de l'ébauche et des dimensions de la pièce.
- Les pièces irrégulières et de forme cubique nécessitent un contrôle précis du flux de matière non uniforme.
- Les géométries complexes peuvent nécessiter plusieurs étapes de formage plutôt qu'un seul emboutissage profond.
Référence externe : NIST – Formage en deux étapes : analyse expérimentale et par éléments finis
4. Rayon du poinçon, rayon de la matrice et jeu de l'outil
Lors de l'emboutissage profond, la tôle se plie et se déplie en passant sur l'outillage. Le rayon du poinçon, le rayon de la matrice et le jeu influent donc directement sur la force de formage, le flux de matière, l'amincissement et la qualité de surface.
Le rayon d'entrée de la matrice détermine la façon dont le matériau se déplace de la bride vers la cavité. Si ce rayon est trop petit, la résistance augmente lorsque la tôle change de direction, ce qui peut accroître la force de formage et augmenter le risque d'endommagement de surface, d'amincissement localisé ou de rupture.
Le rayon du poinçon influe sur la répartition des contraintes entre le fond et la paroi de la pièce. Un rayon de poinçonnage aigu peut concentrer les contraintes sur une petite surface, augmentant ainsi le risque d'amincissement et de fissuration. Cependant, un rayon trop important peut nuire à la géométrie requise ou réduire le contrôle du flux de matière.
Le jeu de l'outil doit correspondre à l'épaisseur du matériau et à la séquence de formage. Un jeu insuffisant peut restreindre le mouvement du matériau et augmenter le frottement. Un jeu excessif peut réduire la précision dimensionnelle ou contribuer à l'instabilité de la paroi.
L'état des outils doit également être surveillé pendant la production. L'usure, les dommages de surface, la contamination ou un mauvais alignement peuvent modifier le frottement et le flux de matière, même si la conception initiale de l'outillage était appropriée.
Points clés à retenir
- Évaluer séparément le rayon du poinçon et le rayon de la matrice.
- Adapter le jeu de l'outillage à l'épaisseur du matériau et aux exigences de formage.
- Lors de l'étude des défauts récurrents, il convient de prendre en compte l'usure des outils, l'alignement et l'état de la surface.
5. Force du porte-pièce et conditions de lubrification
Le serre-flan contrôle le passage du matériau de la bride vers la matrice. Un serrage insuffisant peut entraîner un flambage de la bride sous l'effet de la compression. À l'inverse, un serrage excessif peut empêcher le matériau de s'écouler suffisamment librement vers l'intérieur, augmentant ainsi la force d'emboutissage, l'amincissement et le risque de fissuration.
La pression du serre-flan ne peut être évaluée isolément. La condition requise dépend également de la surface de contact, de la forme du flan, de l'épaisseur du matériau, de la géométrie de l'outillage, de la disposition des cordons de serrage et du système de presse.
La lubrification permet de contrôler le frottement aux interfaces entre l'ébauche, le serre-ébauche, le poinçon et la matrice. Un lubrifiant adapté peut réduire le grippage, les dommages de surface et les résistances inutiles au formage. Il contribue également à maintenir des conditions de formage plus constantes lors de cycles de production répétés.
Cependant, une lubrification excessive n'est pas toujours préférable. Une lubrification excessive ou mal répartie peut réduire la friction dans les zones où un maintien contrôlé est nécessaire, augmentant ainsi le risque de plissement. Une lubrification insuffisante peut créer des zones de forte friction favorisant les rayures, l'adhérence de matière, l'amincissement ou la fissuration.
Le choix du lubrifiant doit également tenir compte de la compatibilité des matériaux, des exigences relatives à la finition de la surface, du nettoyage et des opérations en aval telles que le plaquage, le revêtement, le soudage ou l'assemblage.
Points clés à retenir
- Un maintien insuffisant du tissu peut augmenter le risque de froissement.
- Une contrainte excessive peut augmenter le risque d'amincissement et de fissuration.
- La lubrification doit trouver un équilibre entre les performances de formage et les exigences de surface et de traitement en aval.
Référence externe : Lignes directrices AHSS – Stratégies et solutions de formation
6. Ce que les acheteurs doivent confirmer avant le développement de l'outil
De nombreux risques liés à l'emboutissage profond peuvent être identifiés avant la finalisation de l'outillage. Le dessin de la pièce finie constitue un point de départ important, mais il peut ne pas contenir toutes les informations nécessaires à la planification d'un processus d'emboutissage de tôle reproductible.
Pour une première analyse technique, les acheteurs doivent fournir :
- Dessins 2D et modèles 3D
- Qualité du matériau et norme applicable
- Épaisseur nominale de la tôle et variation d'épaisseur admissible
- Dimensions et tolérances critiques
- Profondeur des pièces, rayons des angles et géométrie de transition
- Les zones de surface où l'amincissement, les marques d'outils ou la déformation sont limités
- exigences en matière de traitement et d'apparence de la surface
- Exigences fonctionnelles et d'assemblage
- Demande annuelle estimée et quantité par lot
- exigences en matière d'inspection ou de documentation
- besoins en aval de soudage, revêtement, placage, usinage ou assemblage
Toutes les dimensions ne requièrent pas le même niveau de contrôle. L'identification des dimensions critiques permet au plan d'outillage et d'inspection de se concentrer sur les caractéristiques qui influent sur l'ajustement, l'étanchéité, l'alignement, la résistance ou l'assemblage.
Chez KUN FENG, nous participons à la planification technique préliminaire des projets d'emboutissage pour les équipementiers. Notre analyse porte sur les caractéristiques des matériaux, la séquence des processus, les besoins en outillage, les dimensions critiques, le volume de production et les exigences en matière de processus secondaires.
Au besoin, nous formulons des recommandations de conception en vue de la fabrication dans le cadre du projet de production. L'évaluation technique et le développement de l'outillage sont intégrés au plan de production global afin de garantir une transition fiable entre les essais d'outillage et la production en série.
Points clés à retenir
- Fournir au plus tôt les exigences relatives aux matériaux, à la géométrie, aux tolérances, à la surface et au volume.
- Identifier clairement les dimensions et les surfaces qui influent sur la fonction de la pièce.
- Examiner les processus en aval avant de finaliser la conception de l'outillage.
7. FAQ : Emboutissage profond et estampage de tôles
Quelle est la différence entre le plissement et le craquelage lors de l'emboutissage profond ?
Le plissement est généralement un problème de flambage causé par un écoulement instable du matériau en compression. La fissuration est une rupture par traction qui se produit lorsqu'une zone localisée est étirée au-delà de la limite d'élasticité du matériau. Leurs mécanismes étant différents, un même réglage de procédé ne permettra pas de corriger les deux défauts.
L'augmentation de la force du serre-flan peut-elle éliminer les plis ?
Cela peut contribuer à limiter le plissement des brides, mais une force excessive peut restreindre l'écoulement du matériau et accroître l'amincissement ou la fissuration. Les conditions de maintien de la tôle doivent être optimisées en fonction du matériau, de la lubrification, de la géométrie de la tôle, des rayons d'outillage et de la profondeur d'emboutissage requise.
Une pièce plus profonde est-elle toujours plus difficile à fabriquer ?
Pas nécessairement. La difficulté dépend du rapport entre la profondeur et les dimensions de la section transversale, ainsi que des propriétés du matériau, de son épaisseur, de la géométrie des angles, de la conception de l'ébauche et de la séquence de formage. Une boîte peu profonde aux angles aigus peut être plus difficile à former qu'une coupelle ronde plus profonde à la géométrie favorable.
Est-il possible de réaliser toutes les pièces embouties en une seule opération ?
Non. Certains composants nécessitent plusieurs étapes d'emboutissage ou de réemboutissage afin de répartir la déformation et de maintenir un flux de matière contrôlé. Le nombre d'étapes doit être déterminé par une évaluation technique et le développement de l'outillage.
Une lubrification excessive est-elle toujours préférable ?
Non. La lubrification réduit le frottement, mais l'emboutissage profond exige toujours un contrôle précis. Une lubrification excessive, insuffisante ou irrégulière peut modifier l'écoulement du matériau et engendrer des problèmes de qualité.
Quels matériaux KUN FENG peut-il traiter ?
Nos capacités d'emboutissage général couvrent l'acier au carbone, l'acier inoxydable, l'aluminium, le cuivre et les alliages de cuivre. La faisabilité de l'emboutissage profond dépend de la nuance, de l'épaisseur, de la géométrie et des conditions de production.
Quelles informations dois-je fournir pour une étude de faisabilité ?
Fournir le dessin de la pièce, les spécifications des matériaux et de l'épaisseur, les tolérances critiques, les exigences de surface, le volume de production et les besoins des processus en aval.
Préparez votre projet d'emboutissage profond pour la production
Un examen préliminaire du dessin, des spécifications des matériaux, des tolérances critiques, des exigences de surface et du volume de production permet d'identifier les risques potentiels de formage avant la finalisation de l'outillage.
KUN FENG associe le développement d'outillage et l'emboutissage de précision de la tôle pour garantir une qualité de pièces constante en production de masse.
Si vous développez un composant en forme de coupe, de boîte ou autre composant à forme profonde, envoyez-nous vos dessins et vos exigences de production.
Contactez KUN FENG pour une évaluation de projet