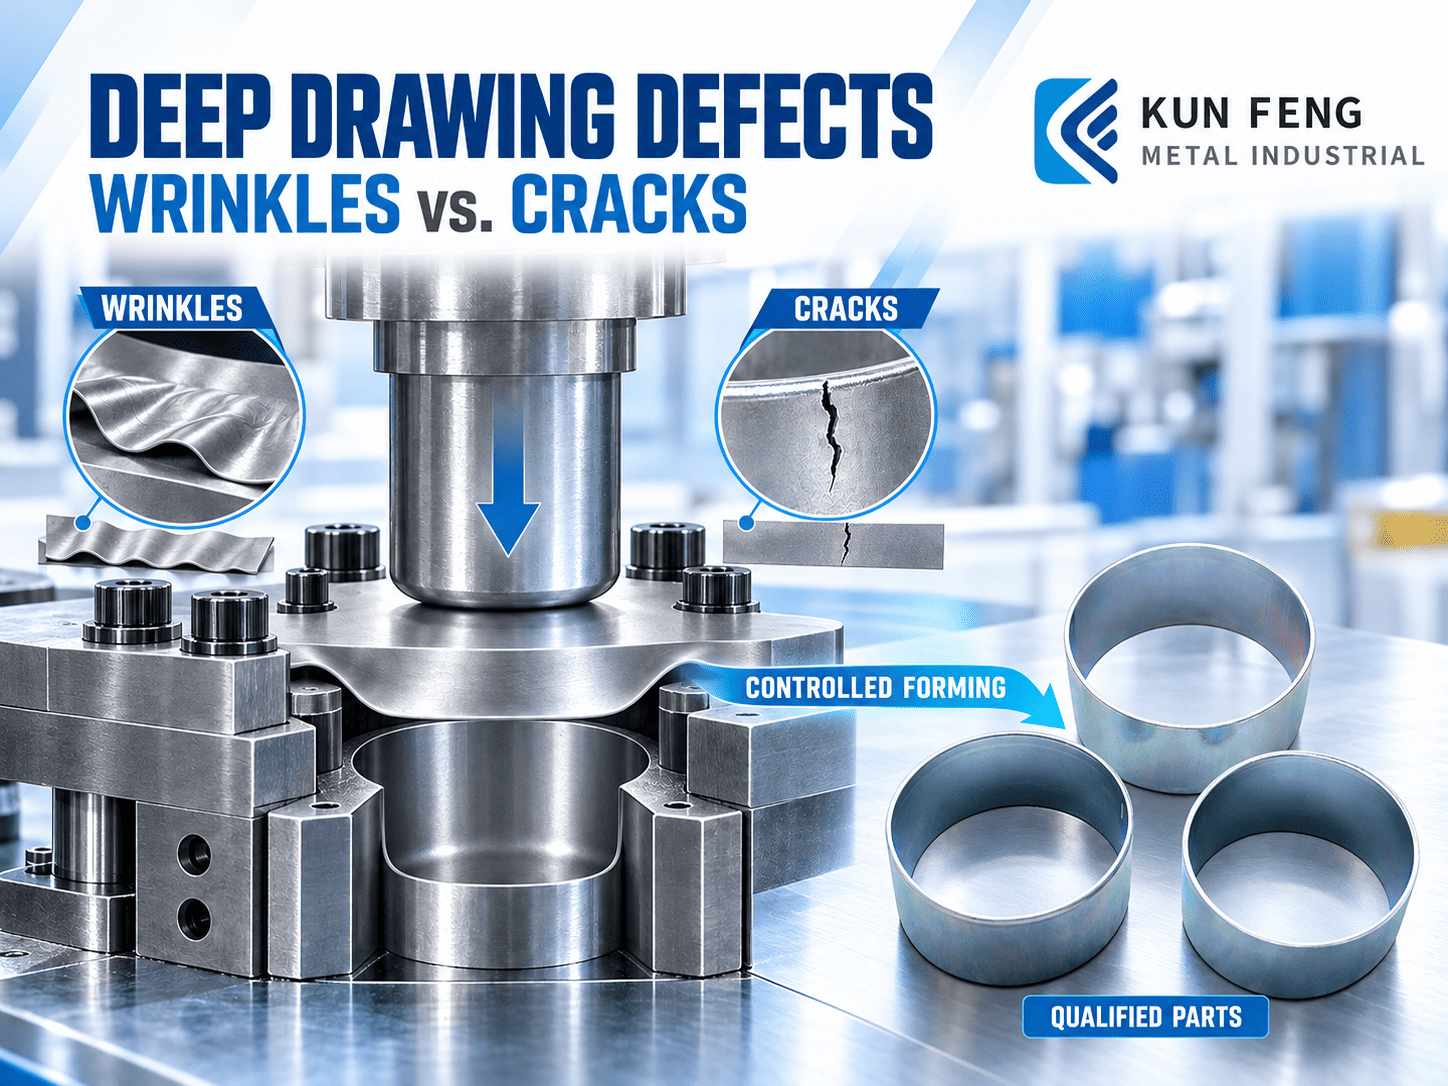
Derin çekme yöntemi , düz bir sac levhayı fincan, kutu veya diğer üç boyutlu bir bileşene dönüştürmek için bir zımba ve kalıp kullanır. Şekillendirme sırasında, malzemenin kalıba kontrollü bir hızda akması gerekir. Bu akış dengesiz hale gelirse, kırışıklıklar oluşabilir; sac levha şekillendirme kapasitesinin ötesinde gerilirse, incelme ve çatlaklar meydana gelebilir.
Bu kusurlar nadiren tek bir ayardan kaynaklanır. Malzeme özellikleri, sac kalınlığı, parça geometrisi, takım yarıçapları, boşluk, kalıp tutucu kuvveti, yağlama ve şekillendirme aşamalarının sayısı, sonucu etkileyen faktörlerdir.
KUN FENG METAL INDUSTRIAL CO., LTD.'de , kalıp geliştirme ve üretim planlaması sırasında bu faktörleri dikkate alıyoruz. Amacımız sadece kabul edilebilir bir örnek üretmek değil, seri üretim sac metal presleme için tekrarlanabilir şekillendirme koşulları oluşturmaktır.
1. Derin Çizimde Kırışıklıklar ve Çatlaklar Neden Oluşur?
Derin çekme işlemi sırasında, zımba iş parçasını kalıba doğru çekerken, flanştan gelen malzeme içeri doğru hareket eder. Malzeme kalıp boşluğuna doğru akarken flanş, radyal çekme gerilimine ve çevresel sıkıştırma gerilimine maruz kalır. Çevresel sıkıştırma gerilimi, flanşın bükülmesine ve kırışıklıkların oluşmasına neden olabilirken, duvar ve yarıçap bölgelerindeki çekme gerilimi incelmeye ve çatlamaya katkıda bulunabilir.
Kırışıklık genellikle, basınç geriliminin sacın yeterince desteklenmemiş bir bölgesinin bükülmesine neden olmasıyla oluşur. Genellikle flanşta başlar ve şekillendirme devam ettikçe duvara doğru ilerleyebilir.
Çekme gerilimi yerel bir alanda yoğunlaştığında ve malzemenin şekillendirme kapasitesini aştığında çatlama meydana gelir. Yaygın risk alanları arasında zımba yarıçapı, kalıp yarıçapı, yan duvar geçişleri ve kutu şeklindeki parçaların köşeleri bulunur.
Kırışma ve çatlama, kontrolsüz malzeme akışının iki farklı sonucudur. Kalıp tutucu kuvvetini artırmak kırışıklıkları önleyebilir, ancak aşırı kısıtlama incelme ve kırılma riskini de artırabilir.
| Durum | Kırışma | Çatlama |
|---|---|---|
| Temel mekanizma | Basınç gerilimi altında burkulma | Aşırı çekme gerilimi altında arıza |
| Ortak konumlar | Flanş, üst duvar, geçişler | Delme yarıçapı, yan duvar, köşeler |
| Tipik endişe | Malzeme kalıba çok serbest veya düzensiz bir şekilde giriyor. | Malzeme akışı çok kısıtlı veya gerilim çok yoğunlaşmış durumda. |
| Mühendislik hedefi | İçeriye doğru malzeme akışını stabilize edin | Bölgesel gerilme ve incelmeyi azaltın |
Önemli Noktalar
- Kırışma genellikle çevresel basınç gerilimi ve kararsız malzeme akışıyla ilişkilidir.
- Çatlama genellikle aşırı çekme gerilimi veya bölgesel incelme ile ilişkilidir.
- Tek bir ayarı değiştirmeden önce tüm şekillendirme süreci gözden geçirilmelidir.
2. Malzemenin Şekillendirilebilirliği ve Sac Kalınlığının Sonucu Nasıl Etkilediği
Derin çekme işlemi için bir malzeme, yalnızca genel alaşım ailesine veya nominal mukavemetine göre seçilmemelidir. Malzemenin tam kalitesi ve mekanik özellikleri, sacın boyun daralması, çatlama veya dengesiz hale gelmeden önce ne kadar deformasyona dayanabileceğini etkiler.
Önemli özellikler arasında süneklik, akma davranışı, çekme dayanımı, iş sertleşmesi tepkisi ve plastik anizotropi bulunur. Haddelenmiş sac metal her yönde eşit şekilde deforme olmayabilir. Bu yönsel davranış, genellikle kulaklanma olarak bilinen düzensiz kenar yüksekliğine katkıda bulunabilir ve ayrıca parçanın etrafındaki malzeme dağılımını da etkileyebilir.
Sac kalınlığı da şekillendirme performansını etkiler. Daha ince bir sac genellikle burkulmaya ve yerel incelmeye daha duyarlıdır. Aynı malzeme ve karşılaştırılabilir geometri için, daha kalın bir sac genellikle daha büyük şekillendirme kuvveti ve buna karşılık gelen takım kapasitesi gerektirir. Belirtilen kalınlık toleransı içindeki varyasyonlar, üretim sırasında sürtünmeyi, boşluğu ve malzeme akışını da değiştirebilir.
KUN FENG'in genel presleme yetenekleri, karbon çeliği, paslanmaz çelik, alüminyum, bakır ve bakır alaşımları gibi yaygın olarak kullanılan malzemeleri desteklemektedir. Ancak bu, her kalite veya kalınlığın otomatik olarak derin çekme işlemine uygun olduğu anlamına gelmez. Uygunluk, gerçek malzeme özelliklerine, parça geometrisine ve üretim gereksinimlerine göre değerlendirilmelidir.
Önemli Noktalar
- Malzeme kalitesini, mekanik gereksinimleri ve sac kalınlığını eksiksiz olarak belirtin.
- Jant yüksekliği veya görünümü önemli olduğunda, yuvarlanma yönünü ve anizotropiyi göz önünde bulundurun.
- Üretim için planlanan gerçek malzemeyi kullanarak uygulanabilirliği doğrulayın.
Harici Referans: WorldAutoSteel – Gelişmiş Yüksek Mukavemetli Çelik Uygulama Kılavuzları
3. Parça Derinliği, Kalıp-Zımba Çapı Oranı ve Şekillendirme Aşamaları
Derin çekme işleminin zorluğunu yalnızca parça derinliği belirlemez. Mühendisler ayrıca parça çapını veya genişliğini, başlangıç sac boyutunu, malzeme özelliklerini, sac kalınlığını, köşe geometrisini ve kalıba akması gereken malzeme miktarını da dikkate almalıdır.
Silindirik bir kap için, kalıp çapı ile delme çapı oranı genellikle şu şekilde ifade edilir:
Daha yüksek bir kalıp-zımba çap oranı genellikle daha zorlu bir çekme işlemine işaret eder. Bununla birlikte, bu değer evrensel bir geçme veya kalma değeri olarak ele alınmamalıdır çünkü pratik şekillendirme sınırı, malzeme kalitesine, kalınlığına, takım yarıçaplarına, sürtünmeye, kalıp tutucu koşullarına ve proses kontrolüne de bağlıdır.
Kutu şeklinde ve düzensiz bileşenler ek dikkat gerektirir. Yuvarlak bir fincanın aksine, malzeme çevreleri boyunca düzgün bir şekilde akmaz. Düz duvarlar, köşeler ve geçişler farklı gerilme yollarına maruz kalır ve bu da yerel kırışıklık veya çatlama alanları oluşturabilir.
İstenilen şekil tek bir işlemde güvenilir bir şekilde oluşturulamıyorsa, birden fazla çekme veya yeniden çekme aşaması gerekebilir. Deformasyonun birkaç aşamaya bölünmesi, malzeme dağılımını iyileştirebilir ve tek bir işlem sırasında uygulanan gerilimi azaltabilir. Son geometri gerektirdiğinde, kesme, yeniden şekillendirme veya boyut kalibrasyonu da eklenebilir.
KUN FENG'de, parça yapısı, malzeme davranışı, üretim hacmi ve kalite gereksinimlerine göre takım konseptlerini ve işlem sıralarını değerlendiriyoruz. Çizim işlemleri, projeye bağlı olarak uygun tek işlem, transfer, aşamalı veya birleşik üretim süreçlerine entegre edilebilir.
Önemli Noktalar
- Parça derinliğini, sac levha boyutu ve parça ölçüleriyle birlikte değerlendirin.
- Düzensiz ve kutu şeklindeki parçalar, düzensiz malzeme akışının dikkatli bir şekilde kontrol edilmesini gerektirir.
- Zorlu geometrik şekiller, tek bir derin çekme işlemi yerine birden fazla şekillendirme aşaması gerektirebilir.
Harici Referans: NIST – İki Aşamalı Şekillendirme: Deneysel ve Sonlu Elemanlar Analizi
4. Zımba Yarıçapı, Kalıp Yarıçapı ve Takım Boşluğu
Derin çekme işlemi sırasında sac levha, kalıp üzerinden geçerken bükülür ve düzleşir. Bu nedenle, zımba yarıçapı, kalıp yarıçapı ve boşluk, şekillendirme kuvveti, malzeme akışı, incelme ve yüzey kalitesi üzerinde doğrudan etkiye sahiptir.
Kalıp giriş yarıçapı, malzemenin flanştan boşluğa nasıl hareket ettiğini kontrol eder. Bu yarıçap çok küçükse, sac levha yön değiştirdikçe direnç artar, bu da şekillendirme kuvvetini artırabilir ve yüzey hasarı, lokal incelme veya kırılma riskini yükseltebilir.
Zımba yarıçapı, bileşenin tabanı ve duvarı arasında gerilimin nasıl dağıldığını etkiler. Keskin bir zımba yarıçapı, gerilimi küçük bir alanda yoğunlaştırarak incelme ve çatlama olasılığını artırabilir. Bununla birlikte, aşırı büyük bir yarıçap, gerekli geometriyle çelişebilir veya malzeme akışı üzerindeki kontrolü azaltabilir.
Kalıp boşluğu, malzeme kalınlığı ve şekillendirme sırasına uygun olmalıdır. Yetersiz boşluk, malzeme hareketini kısıtlayabilir ve sürtünmeyi artırabilir. Aşırı boşluk ise boyut kontrolünü azaltabilir veya kararsız bir duvar durumuna katkıda bulunabilir.
Üretim sırasında takımın durumu da izlenmelidir. Aşınma, yüzey hasarı, kirlenme veya yanlış hizalama, orijinal takım tasarımı uygun olsa bile sürtünmeyi ve malzeme akışını değiştirebilir.
Önemli Noktalar
- Zımba yarıçapını ve kalıp yarıçapını ayrı ayrı değerlendirin.
- Takım boşluğunu malzeme kalınlığına ve şekillendirme gereksinimlerine göre ayarlayın.
- Tekrarlayan arızaları incelerken takım aşınmasını, hizalamayı ve yüzey durumunu da göz önünde bulundurun.
5. Boş Tutucu Kuvveti ve Yağlama Koşulları
Kalıp tutucu, malzemenin flanştan kalıba nasıl hareket ettiğini kontrol eder. Eğer sınırlama yetersizse, basınç gerilimi flanşın bükülmesine neden olabilir. Eğer sınırlama aşırıysa, malzeme içeriye yeterince serbestçe akmayabilir, bu da çekme kuvvetini, incelmeyi ve çatlama riskini artırır.
Kalıp tutucu basıncı tek başına değerlendirilemez. Gerekli koşul, temas alanına, kalıp şekline, malzeme kalınlığına, takım geometrisine, çekme boncuğu düzenine ve pres sistemine de bağlıdır.
Yağlama, iş parçası, iş parçası tutucu, zımba ve kalıp arasındaki arayüzlerdeki sürtünmeyi kontrol eder. Uygun bir yağlayıcı, aşınmayı, yüzey hasarını ve gereksiz şekillendirme direncini azaltabilir. Ayrıca, tekrarlanan üretim döngülerinde daha tutarlı şekillendirme koşullarının korunmasına yardımcı olabilir.
Ancak, daha fazla yağlama her zaman daha iyi anlamına gelmez. Aşırı veya düzensiz dağıtılmış yağlama, kontrollü bir kısıtlamanın gerekli olduğu alanlarda sürtünmeyi azaltabilir ve bu da buruşma riskini artırabilir. Yetersiz yağlama ise çizilmeye, malzeme toplanmasına, incelmeye veya çatlamaya katkıda bulunan yüksek sürtünme alanları oluşturabilir.
Yağlayıcı seçimi yapılırken malzeme uyumluluğu, son yüzey gereksinimleri, temizlik ve kaplama, boyama, kaynak veya montaj gibi sonraki işlemler de dikkate alınmalıdır.
Önemli Noktalar
- Yetersiz boşluk sınırlaması, kırışma riskini artırabilir.
- Aşırı kısıtlama, incelme ve çatlama riskini artırabilir.
- Yağlama, şekillendirme performansı ile yüzey ve sonraki işlem gereksinimleri arasında bir denge kurmalıdır.
Harici Kaynak: AHSS Kılavuzları – Strateji ve Çözümler Oluşturma
6. Alıcıların Araç Geliştirmeden Önce Doğrulamaları Gerekenler
Derin çekme işleminde birçok risk, kalıplama işlemi tamamlanmadan önce belirlenebilir. Bitmiş parça çizimi önemli bir başlangıç noktasıdır, ancak tekrarlanabilir bir sac metal presleme işlemi planlamak için gereken tüm bilgileri içermeyebilir.
İlk mühendislik incelemesi için alıcıların aşağıdaki bilgileri sağlaması gerekmektedir:
- 2 boyutlu çizimler ve 3 boyutlu modeller
- Malzeme sınıfı ve geçerli standartların tamamı
- Nominal sac kalınlığı ve izin verilen kalınlık değişimi
- Kritik boyutlar ve toleranslar
- Parça derinliği, köşe yarıçapları ve geçiş geometrisi
- İnceltme, takım izleri veya deformasyonun sınırlandırıldığı yüzey alanları
- Yüzey işleme ve görünüm gereksinimleri
- İşlevsel ve montaj gereksinimleri
- Tahmini yıllık talep ve parti miktarı
- Denetim veya belgeleme gereksinimleri
- Aşağı akış kaynak, kaplama, elektroliz kaplama, işleme veya montaj ihtiyaçları
Her boyut aynı düzeyde kontrol gerektirmez. Fonksiyon açısından kritik boyutların belirlenmesi, takım ve denetim planının uyum, sızdırmazlık, hizalama, mukavemet veya montajı etkileyen özelliklere odaklanmasını sağlar.
KUN FENG olarak, OEM presleme projeleri için erken mühendislik planlama aşamalarına katılıyoruz. Değerlendirmemiz, malzeme özelliklerini, işlem sırasını, kalıp gereksinimlerini, kritik boyutları, üretim hacmini ve ikincil işlem ihtiyaçlarını dikkate almaktadır.
Gerekli durumlarda, üretim projesinin bir parçası olarak üretim için tasarım önerileri sunuyoruz. Mühendislik değerlendirmesi ve kalıp geliştirme, kalıp denemesinden seri üretime güvenilir bir geçişi desteklemek için genel üretim planına entegre edilmiştir.
Önemli Noktalar
- Malzeme, geometri, tolerans, yüzey ve hacim gereksinimlerini önceden belirtin.
- Parçanın işlevini etkileyen boyutları ve yüzeyleri net bir şekilde belirleyin.
- Takım tasarımının son halini almasından önce, sonraki süreçleri gözden geçirin.
7. Sıkça Sorulan Sorular: Derin Çekme ve Sac Metal Damgalama
Derin çekme tekniğinde buruşma ve çatlama arasındaki fark nedir?
Kırışma genellikle kararsız basınçlı malzeme akışından kaynaklanan bir burkulma problemidir. Çatlama ise, lokalize bir alanın malzemenin şekillendirme kapasitesinin ötesinde gerilmesiyle oluşan bir çekme arızasıdır. Mekanizmaları farklı olduğundan, aynı işlem ayarlaması her iki kusuru da düzeltmeyebilir.
Kalıp tutucu kuvvetini artırmak kırışıklıkları ortadan kaldırabilir mi?
Bu, flanş kırışmasını kontrol etmeye yardımcı olabilir, ancak aşırı kuvvet malzeme akışını kısıtlayabilir ve incelme veya çatlamayı artırabilir. Kalıp tutucu koşulları, malzeme, yağlama, kalıp geometrisi, takım yarıçapları ve gerekli çekme derinliği ile dengelenmelidir.
Daha derin bir parçanın üretimi her zaman daha mı zordur?
Mutlaka öyle değil. Zorluk, derinlik ve kesit boyutları arasındaki ilişkiye, ayrıca malzeme özelliklerine, kalınlığa, köşe geometrisine, kalıp tasarımına ve şekillendirme sırasına bağlıdır. Dar köşeli sığ bir kutunun şekillendirilmesi, uygun geometriye sahip daha derin yuvarlak bir kaba göre daha zor olabilir.
Derin çekme yöntemiyle üretilen her parça tek bir işlemde tamamlanabilir mi?
Hayır. Bazı bileşenler, deformasyonu dağıtmak ve kontrollü malzeme akışını sağlamak için birden fazla çizim veya yeniden çizim aşaması gerektirir. Aşama sayısı, mühendislik değerlendirmesi ve kalıp geliştirme yoluyla belirlenmelidir.
Daha fazla yağlama her zaman daha iyi midir?
Hayır. Yağlama sürtünmeyi azaltır, ancak derin çekme işlemi yine de kontrollü bir sınırlama gerektirir. Aşırı, yetersiz veya tutarsız yağlama, malzeme akışını değiştirebilir ve kalite sorunlarına neden olabilir.
KUN FENG hangi malzemeleri işleyebilir?
Genel presleme yeteneklerimiz karbon çeliği, paslanmaz çelik, alüminyum, bakır ve bakır alaşımlarını kapsamaktadır. Derin çekme işleminin uygulanabilirliği, malzemenin kalitesine, kalınlığına, geometrisine ve üretim koşullarına bağlıdır.
Bir fizibilite incelemesi için hangi bilgileri sağlamalıyım?
Parça çizimini, malzeme ve kalınlık özelliklerini, kritik toleransları, yüzey gereksinimlerini, üretim hacmini ve sonraki işlem gereksinimlerini sağlayın.
Derin Çizim Projenizi Üretime Hazırlayın
Kalıplama işlemi tamamlanmadan önce çizimin, malzeme özelliklerinin, kritik toleransların, yüzey gereksinimlerinin ve üretim hacminin erken aşamada incelenmesi, potansiyel şekillendirme risklerinin belirlenmesine yardımcı olur.
KUN FENG, seri üretimde tutarlı parça kalitesini desteklemek için kalıp geliştirme ve hassas sac metal presleme işlemlerini bir araya getiriyor.
Eğer fincan şeklinde, kutu şeklinde veya başka derin kalıplı bir parça geliştiriyorsanız, çizimlerinizi ve üretim gereksinimlerinizi bize gönderin.
Proje Değerlendirmesi için KUN FENG ile iletişime geçin