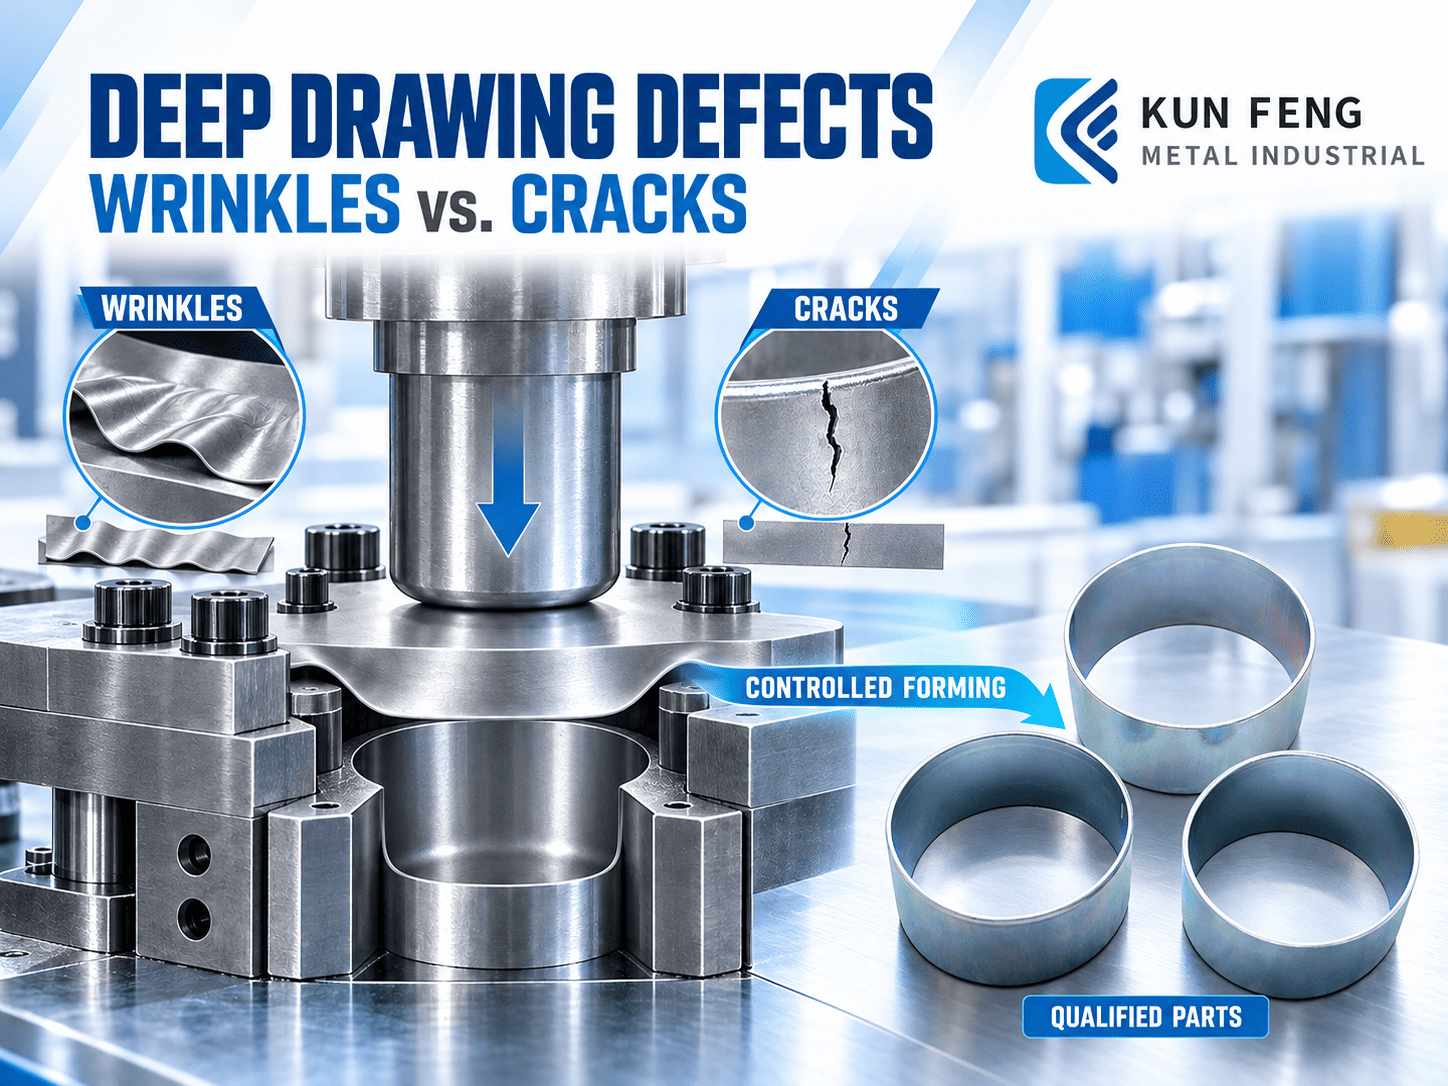
深絞り加工は、パンチとダイを用いて、平らな金属板をカップ型、箱型、またはその他の立体形状に成形する加工法です。成形中、材料は制御された速度でダイに流れ込む必要があります。この流れが不安定になると、しわが発生する可能性があります。また、板材が成形限界を超えて引き伸ばされると、薄肉化や亀裂が生じる可能性があります。
これらの欠陥は、単一の設定だけで発生することはほとんどありません。材料特性、板厚、部品形状、工具半径、クリアランス、ブランクホルダ力、潤滑、成形工程数など、すべてが結果に影響を与えます。
KUN FENG METAL INDUSTRIAL CO., LTD.では、金型開発および生産計画においてこれらの要素を考慮しています。私たちの目標は、単に許容できるサンプルを1つ生産することではなく、量産板金プレス加工において再現性のある成形条件を確立することです。
1. 深絞り加工でしわやひび割れが発生するのはなぜですか?
深絞り加工では、パンチがブランク材をダイに引き込むと同時に、フランジ側の材料が内側に移動します。材料がダイキャビティに向かって流れる際、フランジには半径方向の引張応力と円周方向の圧縮応力がかかります。円周方向の圧縮応力はフランジの座屈やしわの原因となり、壁面や半径部分の引張応力はフランジの薄肉化や亀裂の原因となります。
しわは一般的に、圧縮応力によってシートの拘束が不十分な部分が座屈することで発生します。通常はフランジ部から始まり、成形が進むにつれて壁面へと広がっていくことがあります。
引張応力が局所的に集中し、材料の成形能力を超えた場合に亀裂が発生します。一般的な危険箇所としては、パンチ半径、ダイ半径、側壁の移行部、箱型部品の角などが挙げられます。
したがって、しわと亀裂は、材料の流れが制御されないことによって生じる2つの異なる結果である。ブランクホルダーの締め付け力を高めることでしわを抑制できる可能性があるが、過度の締め付けは薄肉化や破損のリスクを高める可能性もある。
| 状態 | しわ | 割れる |
|---|---|---|
| 基本メカニズム | 圧縮応力による座屈 | 過度の引張ひずみによる破壊 |
| 一般的な場所 | フランジ、上壁、移行部 | パンチ半径、側壁、コーナー |
| 典型的な懸念事項 | 材料が金型に過剰に、または不均一に流入する | 材料の流れが制限されすぎているか、ひずみが集中しすぎている |
| エンジニアリング目標 | 流入する物質の流れを安定させる | 局所的な伸展と菲薄化を軽減する |
主なポイント
- しわは一般的に、円周方向の圧縮応力と不安定な材料の流れに関連している。
- 亀裂は一般的に、過度の引張ひずみまたは局所的な薄肉化に関連している。
- 個々の設定を変更する前に、形成プロセス全体を見直す必要があります。
2. 材料の成形性と板厚が結果に及ぼす影響
深絞り加工用の材料は、合金の種類や公称強度だけで選定すべきではありません。正確なグレードと機械的特性によって、板材がくびれ、割れ、または不安定になる前にどれだけの変形に耐えられるかが決まります。
重要な特性としては、延性、降伏挙動、引張強度、加工硬化反応、塑性異方性などが挙げられます。圧延された板金は、あらゆる方向で均等に変形するとは限りません。このような方向性のある挙動は、一般的に「耳状突起」と呼ばれる縁の高さの不均一性を引き起こす可能性があり、部品周辺の材料分布にも影響を与える可能性があります。
板厚も成形性能に影響を与えます。一般的に、薄い板は座屈や局所的な薄肉化を起こしやすくなります。同じ材料で形状が同程度の場合、厚い板は一般的に大きな成形力とそれに伴う金型能力を必要とします。また、規定の板厚公差内でも、製造中の摩擦、クリアランス、材料の流れが変化する可能性があります。
KUN FENGの一般的なプレス加工能力は、炭素鋼、ステンレス鋼、アルミニウム、銅、銅合金といった一般的に使用される材料に対応しています。しかし、これはすべてのグレードや厚さの材料が自動的に深絞り加工に適しているという意味ではありません。加工の可否は、実際の材料仕様、部品形状、および生産要件に基づいて評価する必要があります。
主なポイント
- 材料のグレード、機械的要件、および板厚をすべて指定してください。
- リムの高さや外観が重要な場合は、転がり方向と異方性を考慮してください。
- 実際に生産予定の材料を用いて、実現可能性を確認する。
外部参考資料: WorldAutoSteel – 先進高強度鋼材適用ガイドライン
3.部品の深さ、ブランク径とパンチ径の比率、および成形工程
深絞り加工の難易度は、部品の深さだけでは決まりません。エンジニアは、部品の直径または幅、ブランク材の寸法、材料特性、板厚、コーナー形状、金型に流し込む材料の量なども考慮する必要があります。
円筒形のカップの場合、ブランク径とパンチ径の比は一般的に次のように表されます。
ブランク径とパンチ径の比率が高いほど、一般的に絞り加工の要求度が高いことを示します。しかし、この比率を合否判定の基準値として扱うべきではありません。なぜなら、実際の成形限界は、材料のグレード、厚み、金型の半径、摩擦、ブランクホルダの状態、および工程管理にも左右されるからです。
箱型や不規則な形状の部品は、特に注意が必要です。丸いカップとは異なり、材料は周囲全体に均一に流れません。直線状の壁、角、および境界部分は異なる応力経路をたどり、局所的なしわやひび割れが発生する可能性があります。
必要な形状を一度の工程で確実に成形できない場合は、複数回の成形または再成形が必要になることがあります。変形を複数の工程に分割することで、材料の分布を改善し、各工程における負荷を軽減できます。最終的な形状に応じて、トリミング、再成形、寸法調整などの工程を追加することも可能です。
KUN FENGでは、部品構造、材料特性、生産量、品質要件に基づいて、ツーリングコンセプトとプロセスシーケンスを評価します。図面作成作業は、プロジェクトに応じて、適切な単一工程、トランスファー工程、プログレッシブ工程、または複合工程に組み込むことができます。
主なポイント
- 部品の深さを、ブランクサイズおよび部品寸法と併せて評価してください。
- 不規則な形状や箱型の部品は、材料の流れが不均一であるため、慎重な制御が必要となる。
- 複雑な形状の場合、一度の深絞り加工ではなく、複数の成形工程が必要となる場合があります。
外部参照: NIST – 2段階成形:実験および有限要素解析
4. パンチ半径、ダイ半径、およびツールクリアランス
深絞り加工において、板材は金型上を通過する際に曲がったり伸びたりを繰り返す。そのため、パンチ半径、ダイ半径、およびクリアランスは、成形力、材料の流れ、薄肉化、および表面品質に直接影響を与える。
金型入口半径は、材料がフランジからキャビティへどのように移動するかを制御します。この半径が小さすぎると、シートの方向が変わる際の抵抗が増加し、成形力が増大して、表面損傷、局所的な薄肉化、または破損のリスクが高まる可能性があります。
パンチ半径は、部品の底面と壁面の間で応力がどのように分布するかに影響します。鋭角なパンチ半径は、狭い領域に応力を集中させ、肉厚減少や亀裂発生の可能性を高めます。しかし、半径が大きすぎると、必要な形状と矛盾したり、材料の流れの制御が難しくなったりする可能性があります。
工具クリアランスは、材料の厚さと成形順序に合わせて調整する必要があります。クリアランスが不足すると、材料の動きが制限され、摩擦が増加します。クリアランスが過剰だと、寸法精度が低下したり、壁面が不安定になったりする可能性があります。
製造中は、工具の状態も監視する必要があります。摩耗、表面損傷、汚染、または位置ずれは、元の工具設計が適切であったとしても、摩擦や材料の流れを変化させる可能性があります。
主なポイント
- パンチ半径とダイ半径をそれぞれ個別に評価してください。
- 工具のクリアランスを材料の厚さと成形要件に合わせてください。
- 繰り返し発生する欠陥を調査する際には、工具の摩耗、位置ずれ、表面状態も考慮に入れること。
5. ブランクホルダーの力と潤滑条件
ブランクホルダーは、フランジから金型への材料の移動を制御します。拘束が不十分な場合、圧縮応力によってフランジが座屈する可能性があります。拘束が過剰になると、材料が内部へ十分に流れ込まず、絞り加工力が増加し、肉厚減少や亀裂発生のリスクが高まります。
ブランクホルダの圧力は単独で評価することはできません。必要な条件は、接触面積、ブランク形状、材料の厚さ、工具形状、ドロービード配置、およびプレスシステムにも依存します。
潤滑は、ブランク、ブランクホルダー、パンチ、ダイ間の界面における摩擦を制御します。適切な潤滑剤を使用することで、焼き付き、表面損傷、不要な成形抵抗を低減できます。また、繰り返し生産サイクルにおいて、より安定した成形条件を維持するのにも役立ちます。
しかし、潤滑剤を多く塗布すれば良いというわけではありません。潤滑剤が過剰であったり、均一に塗布されていなかったりすると、制御された拘束が必要な箇所で摩擦が減少し、しわが発生するリスクが高まる可能性があります。一方、潤滑剤が不足すると、摩擦の大きい箇所が生じ、傷、材料の付着、薄化、ひび割れの原因となることがあります。
潤滑剤の選定にあたっては、材料との適合性、仕上げ面の要件、洗浄性、およびめっき、コーティング、溶接、組み立てなどの後工程も考慮する必要があります。
主なポイント
- ブランクの拘束が不十分だと、しわが発生するリスクが高まる可能性があります。
- 過度の拘束は、樹皮の薄化やひび割れのリスクを高める可能性があります。
- 潤滑は、成形性能と表面および後工程の要件とのバランスを取る必要がある。
外部参照: AHSSガイドライン – 戦略と解決策の策定
6. 工具開発前に購入者が確認すべき事項
深絞り加工における多くのリスクは、金型が最終決定される前に特定できます。完成部品の図面は重要な出発点となりますが、再現性の高い板金プレス加工プロセスを計画するために必要なすべての情報が含まれているとは限りません。
初期技術レビューのために、購入者は以下の情報を提供する必要があります。
- 2D図面と3Dモデル
- 材料の等級と適用規格をすべて記載してください。
- 公称板厚および許容板厚変動
- 重要な寸法と公差
- 部品の深さ、コーナー半径、および遷移形状
- 薄化、工具痕、または歪みが制限される表面領域
- 表面処理および外観に関する要件
- 機能および組立要件
- 年間需要予測とバッチ数量
- 検査または文書化の要件
- 下流工程での溶接、コーティング、めっき、機械加工、または組み立てのニーズ
すべての寸法に同じレベルの管理が必要なわけではありません。機能的に重要な寸法を特定することで、治工具および検査計画は、適合性、密閉性、位置合わせ、強度、または組み立てに影響を与える特徴に焦点を当てることができます。
KUN FENGでは、OEMプレス加工プロジェクトの初期エンジニアリング計画段階から参画しています。当社のレビューでは、材料特性、工程順序、金型要件、重要寸法、生産量、二次加工の必要性などを考慮します。
必要に応じて、製造プロジェクトの一環として、製造性を考慮した設計に関する推奨事項を提供します。エンジニアリング評価と金型開発は、金型試作から量産へのスムーズな移行を支援するため、全体的な生産計画に組み込まれています。
主なポイント
- 材料、形状、公差、表面、体積に関する要件を早期に提供してください。
- 部品の機能に影響を与える寸法と表面を明確に特定する。
- 金型設計を最終決定する前に、下流工程をレビューしてください。
7. よくある質問:深絞り加工と板金プレス加工
深絞りにおけるしわとひび割れの違いは何ですか?
しわは一般的に、不安定な圧縮材料の流れによって引き起こされる座屈の問題です。亀裂は、局所的な領域が材料の成形能力を超えて引き伸ばされたときに発生する引張破壊です。これらのメカニズムは異なるため、同じプロセス調整では両方の欠陥を修正できない場合があります。
ブランクホルダーの圧力を上げると、しわをなくすことができますか?
フランジのしわを抑制するのに役立つ場合もありますが、過度の力は材料の流れを阻害し、薄肉化や亀裂を悪化させる可能性があります。ブランクホルダの条件は、材料、潤滑、ブランク形状、工具半径、および必要な絞り深さとのバランスを取る必要があります。
より深い部分ほど、製造が難しいものなのでしょうか?
必ずしもそうとは限りません。難易度は、深さと断面寸法の関係、材料特性、厚み、コーナー形状、ブランク設計、成形手順などによって異なります。角が狭い浅い箱は、形状が良好な深めの丸いカップよりも成形が難しい場合があります。
深絞り加工の部品はすべて、一度の工程で完成させることができるのでしょうか?
いいえ。一部の部品は、変形を分散させ、材料の流れを制御するために、複数回の絞り加工または再絞り加工が必要となります。工程数は、エンジニアリング評価と金型開発を通じて決定する必要があります。
潤滑油は多ければ多いほど良いのでしょうか?
いいえ。潤滑は摩擦を低減しますが、深絞り加工には依然として適切な拘束が必要です。潤滑が過剰、不足、または不均一だと、材料の流れが変わって品質上の問題を引き起こす可能性があります。
KUN FENGはどのような素材を加工できますか?
当社では、炭素鋼、ステンレス鋼、アルミニウム、銅、銅合金など、幅広い素材のプレス加工に対応しています。深絞り加工の可否は、材料の種類、厚さ、形状、および製造条件によって異なります。
実現可能性調査のために、どのような情報を提供すればよいですか?
部品図面、材質および厚さの仕様、重要な公差、表面要件、生産量、および後工程のニーズを提供してください。
深絞り加工プロジェクトを生産に向けて準備する
図面、材料仕様、重要な公差、表面要件、および生産量を早期に検討することで、金型が最終決定される前に潜在的な成形リスクを特定するのに役立ちます。
KUN FENGは、金型開発と精密板金プレス加工を組み合わせることで、量産における部品品質の一貫性を確保しています。
カップ型、箱型、またはその他の深成形部品を開発されている場合は、図面と製造要件をお送りください。
プロジェクトの評価については KUN FENG にお問い合わせください